

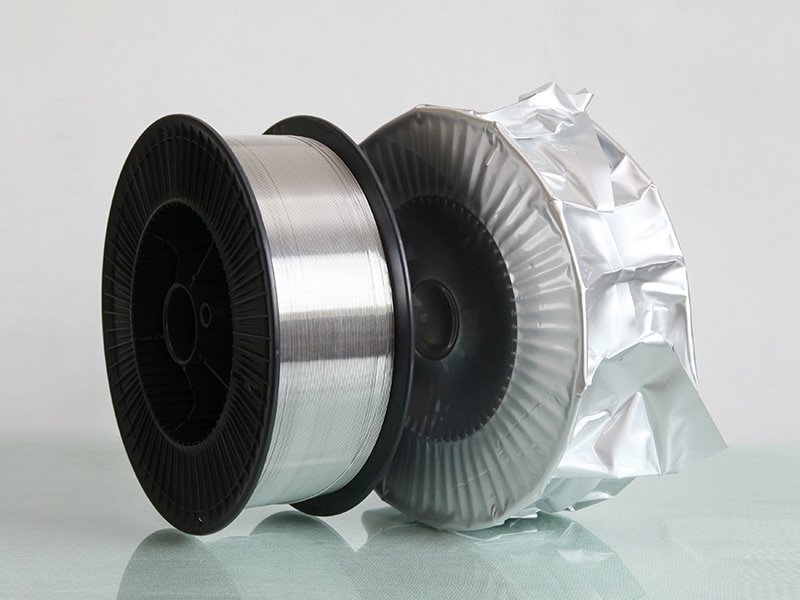
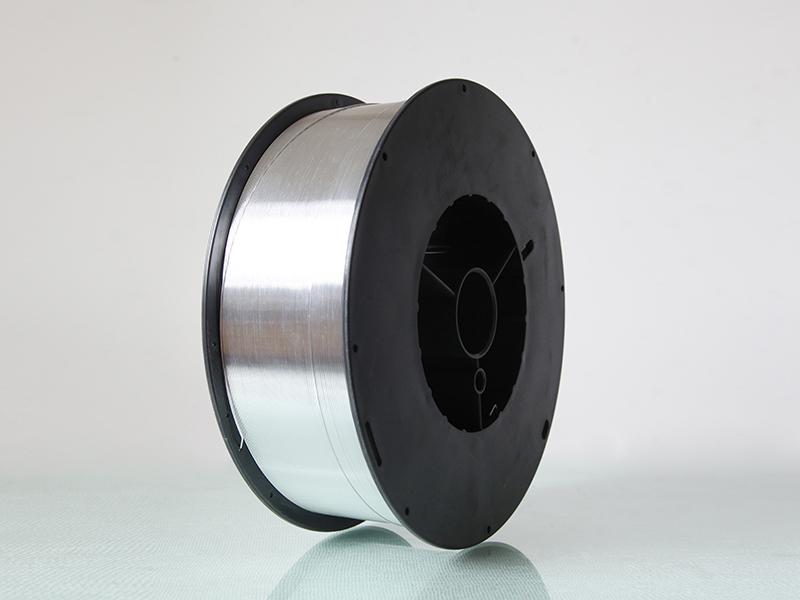
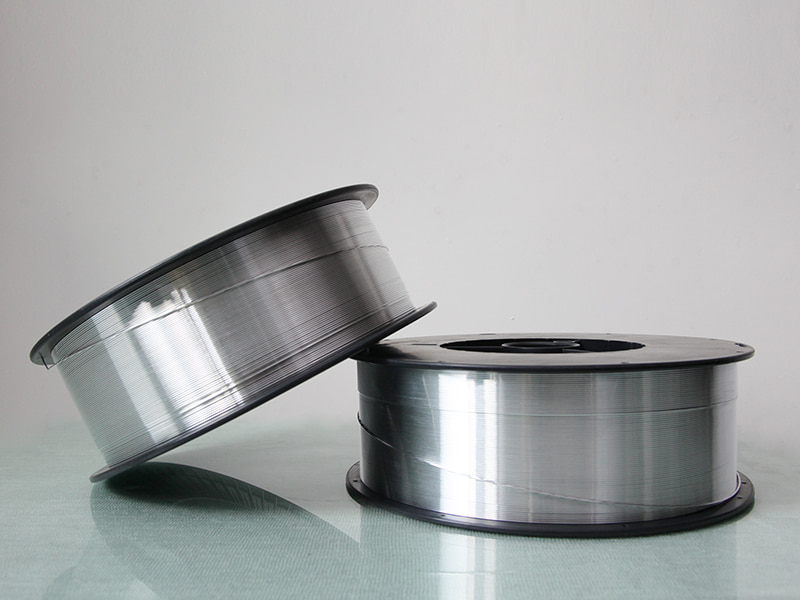
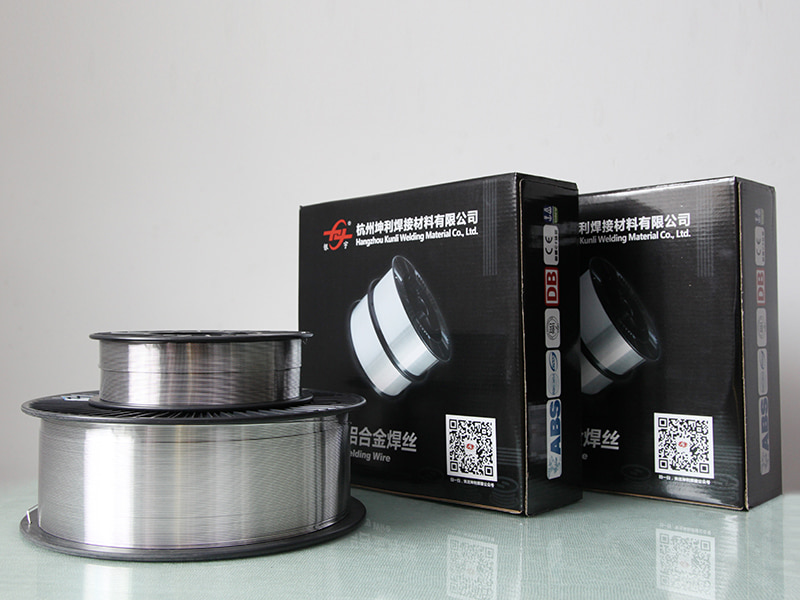
Aluminium svejsetråd
ER5154 Al-Mg legeret tråd
Grade 5154, Al-Mg legeret tråd bruges til fletning i koaksialkabel til afskærmning, med dets gode ydeevne.
Hovedanvendelse: fleksibelt koaksialkabel, en række lyd- og videokabler, bilsignalkabel, netværkskabel, datatransmissionskabel og så videre.
E-mail: rich@chinayinyu.com
Kontakt os
Produkt beskrivelse
Al-Mg4,5Mn
ER5154 Aluminium svejsetråd
Magnesium-Mangan System | Marine og strukturel kvalitet
3,1-3,9 %
Magnesium
0,15-0,5 %
Mangan
275-320 MPa
Trækstyrkeområde
ER5154 er et magnesium-mangan-legeret fyldmetal indeholdende 3,1 % til 3,9 % magnesium med kontrolleret mangantilsætning på 0,15 % til 0,5 %. Denne sammensætning giver højere as-svejset styrke sammenlignet med ER4043 eller ER5356 alternativer ved sammenføjning af 5xxx seriens basismaterialer. Manganindholdet forfiner kornstrukturen i svejseaflejringen, hvilket forbedrer duktiliteten og udmattelsesbestandigheden. ER5154 bevarer mekaniske egenskaber i driftstemperaturer fra -196°C til 65°C, hvilket understøtter kryogene og marine applikationer. Legeringssystemet udviser naturlig ældningsstabilitet uden varmebehandlingskrav.
Solidus: 570°C
Væske: 640°C
Forlængelse: 16-20 %
Hårdhed: 75-85 HB
Teknisk præstationsramme
M
Styrkefastholdelse efter svejsning
Magnesium-mangan-kombinationen opretholder 90-95% af uædle metallets trækstyrke i svejset tilstand. Ingen kunstig ældning efter svejsning påkrævet til strukturelle applikationer.
C
Korrosionsbestandighedsprofil
Passiv oxidlagstabilitet i saltspraytest overstiger 2000 timer pr. ASTM B117. Modstand mod intergranulært angreb i kloridmiljøer, der kan sammenlignes med 5154 basislegering.
T
Termisk stabilitet
Bevarelse af mekaniske egenskaber ved forhøjede temperaturer (150°C i 1000 timer) viser mindre end 8 % reduktion i den ultimative trækstyrke.
W
Svejsemetal sundhed
Kontrolleret brintindhold under 0,12 ml pr. 100 g aluminium producerer radiografiske klasse I kvalitetssvejsninger uden centerlinjeporøsitet eller mikrofissurering.
specifikationsdata
Diameter tilbud
0,8 mm | 1,0 mm | 1,2 mm | 1,6 mm | 2,0 mm
0 / -0,008 mm tolerance
Overfladetilstand
Præcisionsbarberet ultralyd affedtet
Resterende smøremiddel: Under 0,003 g/kg
Emballage system
D300 plastspole (7 kg) · K355 tromle (50 kg) · Udbetalingsbeholder (200 kg)
Lagviklet med omvendt bøjningskontrol
Certificering
AWS A5.10 ER5154 · ISO 18273 S Al 5154 · ABS Marine Godkendelse
DNV-GL typegodkendt
Krav til afskærmning
100 % argon (10-25 l/min) eller Ar-He-blanding (75/25)
Dugpunkt under -40°C
Feltapplikationskatalog
Marine konstruktion
Svejste aluminiumsskibsskrog, overbygningspaneler, offshore besætningsoverførselsfartøjer, fremstilling af LNG-lasttank
Kryogent udstyr
Opbevaringstanke for flydende naturgas, ilt/nitrogen transportbeholdere, kemiske proceslinjer ved lav temperatur
Tung transport
Tankvogne i aluminium, tragtvogne, karosserier til lastbiler, komponenter til containerchassis
Strukturel svejsning
Brodæk, kranbomme, modulære byggesystemer, seismiske eftermonteringskomponenter
Forsvarssystemer
Pansrede køretøjsskrog, flådeskibsbeslag, missilbeholderenheder, taktiske bromoduler
Svejseprocedure og fejlfinding
Parametervalg
For 1,2 mm diameter ledning: spænding 20-24V, strøm 120-180A, trådfremføringshastighed 4,5-7,5 m/min. Hold kontaktspids til arbejdsafstand på 12-18 mm. Brug skubbeteknik med 10-15 graders vandringsvinkel.
Fælles forberedelse
Fjern overfladeoxid fra svejsezonen med en rustfri stålbørste dedikeret til aluminium. Rengør med acetone for at fjerne kulbrinterester. For pladetykkelse over 8 mm, forvarm til 100-120°C for at reducere afkølingshastigheden.
Porøsitetskontrol
Tjek beskyttelsesgasslangen for utætheder. Bekræft gasstrømningshastigheden med rotameter. Opbevar ledningen i et fugtkontrolleret miljø under 55 % relativ luftfugtighed. Udskift kontaktspidsen, hvis boringen er slidt ud over 0,1 mm overstørrelse.
Forebyggelse af revner
Undgå konkave vulstprofiler ved at opretholde tilstrækkelig trådfremføring. For fastspændte samlinger reduceres interpass-temperaturen til under 150°C. Brug backstepsvejsesekvens til lange sømsamlinger.
Problemer med lysbuestabilitet
Efterse tilstanden af drivrullerillen. Udskift Teflon liner efter 150 kg trådforbrug. Kontroller elektriske forbindelser ved arbejdsklemme og brænder. Brug pulsbølgeform til lodret-op svejsepositioner.
Eftersvejsningsinspektion
Udfør dye penetrant test for overfladerevner. Ultralydsundersøgelse for indre defekter. Udfør bøjningstest i henhold til AWS B4.0-specifikationer for procedurekvalificering.
⛭
Supply Chain & Storage Direktiver
Modtagelse af inspektion
Bekræft spolens tilstand og vakuumforseglingens integritet. Kontroller batchcertifikat for kemisk analyse og mekaniske testresultater. Afvis enhver emballage, der viser fugtindtrængning eller fysisk skade.
Lagerforhold
Opbevares ved 10-30°C med luftfugtighedsområde 30-55%. Hold en afstand på 1 m til ydervægge. Undgå at stablehøjden overstiger 4 paller. Brug først-ind-først-ud lagerrotation.
Holdbarhedshåndtering
Uåbnet emballage: 36 måneder fra fremstillingsdato. Åbnede spoler: bruges inden for 120 timer, når de opbevares i værkstedsmiljø. Til langvarige delspoler, brug tørt kabinet ved 35-45°C.
Håndteringsprotokol
Brug rene bomuldshandsker, når du lægger tråd i føderen. Undgå kontakt med olie, fedt eller kølevæsketåge. Sæt ikke spoler på snavsede værkstedsgulve. Returner beskyttelsesdækslet efter hvert skift.
Alle tekniske data repræsenterer typiske værdier opnået fra kontrolleret laboratorietestning. Den faktiske ydeevne afhænger af specifikke svejseparametre, grundmaterialetilstand, samlingsgeometri og operatørfærdighedsniveau. Mekaniske egenskaber skal verificeres gennem procedurekvalifikationstest.
ER5154 Al-Mg legeret tråd
Kommer fra Kina,
Markedsføring til verden.
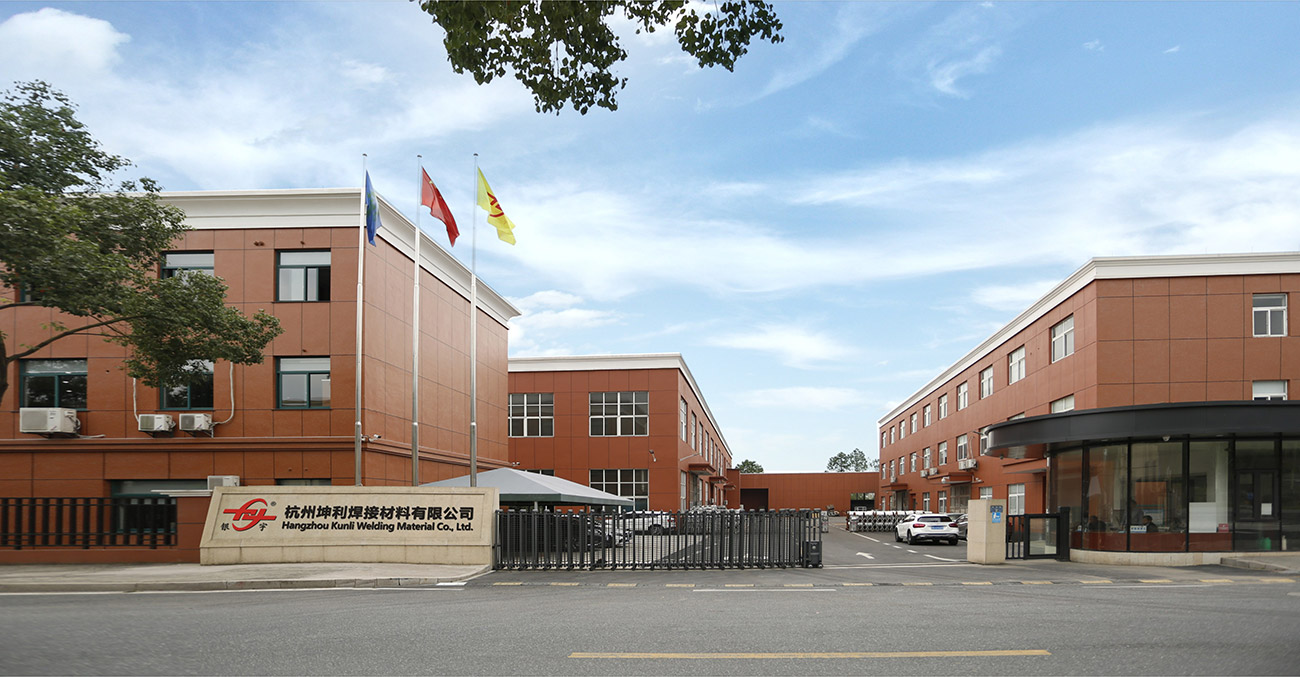
Hangzhou Kunli svejsematerialer Co., Ltd. er beliggende i industriområdet Puyang Town,
Xiaoshan District, Hangzhou, Zhejiang-provinsen. Det er en højteknologisk og højtydende
Kina ER5154 Al-Mg legeret tråd fabrikant og
engros ER5154 Al-Mg legeret tråd leverandør. Virksomheden har mere end 20 års erfaring med produktion af aluminiumslegeringstråd med internationalt avanceret svejsetrådsfremstillingsudstyr af aluminiumslegering, komplet testudstyr, stabil produktionsproces og strengt kvalitetskontrolsystem. Den højtydende OEM/ODM ER5154 Al-Mg legeret tråd produceret af virksomheden har med succes bestået en række internationale autoritative certificeringer, såsom DB, CE, ABS, DNV, CCS, osv.,. Vi har mere end 200MT produktionskapacitet pr. måned, og 50% blev eksporteret til over 30 lande som USA, Mexico, Sydøstasien, Japan, Korea, Australien, New Zealand og etc.
-

30+
ANVENDES I HEAVY INDUSTRI TEKNOLOGI SEKTOREN
-

35
ÅRS ERFARING MED FORSKNING OG UDVIKLING
-

200+
SAMARBEJDE STORSKALA F&U-INSTITUTIONER
-

20+
GLOBALE HANDELSLANDE OG REGIONER
Kommer fra Kina,
Markedsføring til verden.
Mere end 90 % af vores feltoperatører har faglig og teknisk uddannelsesbaggrund og har mange års erfaring med udstyrsbehandling og montering. Det er netop på grund af dette forenede, dedikerede, banebrydende, dygtige og erfarne team, at virksomhedens teknologi og produkter løbende kan opdateres og forbedres.


TA KONTAKT
Send os en besked
Relaterede produkter
-
 Se mere
5154 aluminiumslegering svejsetråd
-
 Se mere
ER4043 Silicium aluminium svejsetråd
-
 Se mere
ER4047 Aluminium Mig svejsetråd
-
 Se mere
ER5154 Al-Mg legeret tråd
-
 Se mere
ER5087 Magnesium aluminium svejsetråd
-
 Se mere
Aluminiumssvejsetråd ER5183
-
 Se mere
Aluminiumssvejsetråd ER5356
-
 Se mere
ER5554 Aluminium svejsetråd
-
 Se mere
ER5556 Aluminium svejsetråd
-
 Se mere
ER1100 Aluminium svejsetråd
-
 Se mere
ER5754 Aluminium svejsetråd
-
 Se mere
ER2319 Aluminium svejsetråd
::: Sidste nyt :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum Jobs
Aug 26, 2026
Aluminum welding looks pretty straightforward from a distance. The material's light, easy to shape, and shows up everywhere in s...
-
What Welding Conditions Matter for 5183 Aluminium Mig Wire
Aug 24, 2026
På afstand ser svejsning af aluminium enkelt nok ud - før tråden, slå buen, bevæg dig langs sømmen. Træd dog ind på et rigtigt produk...
-
How Do Aluminum Welding Wire Types Differ Across Fabrication P...
Aug 19, 2026
En svejser, der står ved en bænk og stirrer på tre spoler af aluminiumstråd, der alle ser næsten identiske ud, ved præcis, hvor forvi...
-
What Welding Defects Can 4943 Aluminum Welding Wire Help Reduc...
Aug 17, 2026
En svejser, der træder tilbage fra en færdig aluminiumssamling, kun for at finde porer spredt ud over perlen eller en hårgrænse, der ...
-
Aluminum Welding Wire Quality Control Process Explained: From ...
Aug 26, 2026
Kvalitetskontrol af aluminiumssvejsetråd: Hvor de fleste svejseproblemer faktisk starter En fabrikationssvejsning 5083 marin...
-
How Aluminum Welding Wire Is Made: Full Manufacturing Process ...
Aug 18, 2026
To spoler af svejsetråd kan bære den samme legeringsbetegnelse, den samme diameter på etiketten og den samme AWS-klassifikation, m...
Industriinformationsudvidelse
Mere information vedr ER5154 Al-Mg legeret tråd
ER5154 Al-Mg legeretråd – præcisionsfyldstof til marine-, kryogen- og struktursvejsning
Som en Er5154 Almg Alloy Wire.html producent , matcher vi produktkonfigurationen til applikationen, driftsgrænser, grænseflader og acceptkriterier, der er defineret for hvert projekt.
Hangzhou Kunli Welding Materials Co., Ltd. er en højteknologisk producent og leverandør af ER5154 Al-Mg legeret tråd, konstrueret til krævende applikationer, hvor styrke, korrosionsbestandighed og svejseintegritet ikke er til forhandling. Med over 20 års erfaring i produktion af aluminiumslegeret tråd leverer vi dette magnesium-mangan fyldmetal til skibsværfter, producenter af kryogent udstyr, producenter af tung transport og entreprenører i stålkonstruktioner over hele verden.
Vores ER5154 ledning opfylder AWS A5.10 og ISO 18273 S Al 5154 standarder, med certificeringer, herunder DB, CE, ABS, DNV og CCS. Vi producerer mere end 200 tons om måneden og eksporterer 50% til over 30 lande. Som en Engros ER5154 Al-Mg Alloy Wire Factory , kombinerer vi avanceret fremstilling med streng kvalitetskontrol for at levere ensartet batch-til-batch-ydelse.
Produktoversigt
ER5154 er et magnesium-mangan-legeret fyldmetal indeholdende 3,1 % til 3,9 % magnesium med kontrolleret mangantilsætning på 0,15 % til 0,5 %. Denne sammensætning giver højere svejsningsstyrke sammenlignet med ER4043 eller ER5356 ved sammenføjning af 5xxx-seriens basismaterialer. Manganindholdet forfiner kornstrukturen i svejseaflejringen, hvilket forbedrer duktiliteten og udmattelsesbestandigheden. ER5154 bevarer mekaniske egenskaber i driftstemperaturer fra -196°C til 65°C, hvilket understøtter kryogene og marine applikationer. Legeringssystemet udviser naturlig ældningsstabilitet uden varmebehandlingskrav.
Nøglespecifikationer
| Ejendom | Værdi |
|---|---|
| Magnesium (Mg) | 3,1 % – 3,9 % |
| Mangan (Mn) | 0,15 % – 0,5 % |
| Trækstyrkeområde | 275 – 320 MPa |
| Forlængelse | 16 – 20 % |
| Hårdhed | 75 – 85 HB |
| Solidus / Liquidus | 570°C / 640°C |
| Diameter tilbud | 0,8 mm, 1,0 mm, 1,2 mm, 1,6 mm, 2,0 mm ( 0 / -0,008 mm) |
| Overfladetilstand | Præcisionsbarberet ultralyd affedtet; resterende smøremiddel under 0,003 g/kg |
| Emballage | D300 plastspole (7 kg), K355 tromle (50 kg), udbetalingsbeholder (200 kg) |
| Certificeringer | AWS A5.10 ER5154, ISO 18273 S Al 5154, ABS, DNV-GL |
Application Fit
ER5154 er designet til svejsning af aluminiumslegeringer i 5xxx-serien, især i miljøer, hvor korrosionsbestandighed og sejhed ved lav temperatur er kritisk. Dens magnesiumindhold er optimeret til at forhindre sensibilisering og intergranulær korrosion, hvilket gør det til et foretrukket valg til marine- og offshore-strukturer.
- Marinekonstruktion: Svejste aluminiumsskibsskrog, overbygningspaneler, offshore besætningsoverførselsfartøjer, fremstilling af LNG-lasttanke.
- Kryogent udstyr: Opbevaringstanke for flydende naturgas, ilt/nitrogen transportbeholdere, kemiske proceslinjer ved lav temperatur.
- Tung transport: Aluminium tankvogne, hopper jernbanevogne, dumper karosserier, containerchassis komponenter.
- Strukturel svejsning: Brodæk, kranbomme, modulære byggesystemer, seismiske eftermonteringskomponenter.
- Forsvarssystemer: Pansrede køretøjsskrog, flådeskibsbeslag, missilbeholdersamlinger, taktiske bromoduler.
Teknisk præstationsramme
- Styrkefastholdelse efter svejsning: Bevarer 90-95% af uædle metallets trækstyrke i svejset tilstand; ingen kunstig ældning efter svejsning påkrævet.
- Korrosionsbestandighedsprofil: Passiv oxidlagstabilitet i saltspraytest overstiger 2000 timer pr. ASTM B117; modstand mod intergranulært angreb i chloridmiljøer, der kan sammenlignes med 5154 basislegering.
- Termisk stabilitet: Bevarelse af mekaniske egenskaber ved forhøjede temperaturer (150°C i 1000 timer) viser mindre end 8 % reduktion i den ultimative trækstyrke.
- Svejsemetal lydstyrke: Kontrolleret brintindhold under 0,12 ml pr. 100 g aluminium producerer radiografiske klasse I kvalitetssvejsninger uden centerlinjeporøsitet eller mikrofissurering.
Svejseprocedure og fejlfinding
For ledninger med en diameter på 1,2 mm er typiske parametre spænding 20-24V, strøm 120-180A, trådfremføringshastighed 4,5-7,5 m/min. Hold kontaktspids til arbejdsafstand på 12-18 mm. Brug skubbeteknik med 10-15 graders vandringsvinkel.
Fælles forberedelse: Fjern overfladeoxid fra svejsezonen med en rustfri stålbørste dedikeret til aluminium. Rengør med acetone for at fjerne kulbrinterester. For pladetykkelse over 8 mm, forvarm til 100-120°C for at reducere afkølingshastigheden.
Porøsitetskontrol: Tjek beskyttelsesgasslangen for utætheder. Bekræft gasstrømningshastigheden med rotameter. Opbevar ledningen i et fugtkontrolleret miljø under 55 % relativ luftfugtighed. Udskift kontaktspidsen, hvis boringen er slidt ud over 0,1 mm overstørrelse.
Forebyggelse af revner: Undgå konkave vulstprofiler ved at opretholde tilstrækkelig trådfremføring. For fastspændte samlinger reduceres interpass-temperaturen til under 150°C. Brug backstepsvejsesekvens til lange sømsamlinger.
Problemer med lysbuestabilitet: Efterse tilstanden af drivrullerillen. Udskift Teflon liner efter 150 kg trådforbrug. Kontroller elektriske forbindelser ved arbejdsklemme og brænder. Brug pulsbølgeform til lodret-op svejsepositioner.
Eftersvejsning: Udfør dye penetrant test for overfladerevner. Ultralydsundersøgelse for indre defekter. Udfør bøjningstest i henhold til AWS B4.0-specifikationer for procedurekvalificering.
Supply Chain & Storage Direktiver
Modtagelse af inspektion: Bekræft spolens tilstand og vakuumforseglingens integritet. Kontroller batchcertifikat for kemisk analyse og mekaniske testresultater. Afvis enhver emballage, der viser fugtindtrængning eller fysisk skade.
Lagerforhold: Opbevares ved 10-30°C med luftfugtighedsområde 30-55%. Hold en afstand på 1 m til ydervægge. Undgå at stablehøjden overstiger 4 paller. Brug først-ind-først-ud lagerrotation.
Holdbarhedshåndtering: Uåbnet emballage: 36 måneder fra fremstillingsdato. Åbnede spoler: bruges inden for 120 timer, når de opbevares i værkstedsmiljø. Til langvarige delspoler, brug tørt kabinet ved 35-45°C.
Håndteringsprotokol: Brug rene bomuldshandsker, når du lægger tråd i føderen. Undgå kontakt med olie, fedt eller kølevæsketåge. Sæt ikke spoler på snavsede værkstedsgulve. Returner beskyttelsesdækslet efter hvert skift.
Kvalitetssikring og overholdelse
Vores produktionsanlæg er udstyret med internationalt avancerede produktionslinjer og et komplet testlaboratorium, inklusive SHIMADZU PDA 5500-optisk emissionsspektrograf, LEICA DM2550 metallografisk mikroskop og OTC A-V6 svejserobotsystem. Hver batch gennemgår kemisk sammensætningsanalyse, mekanisk testning og verifikation af svejseydelse for at sikre overensstemmelse med AWS A5.10 og ISO 18273.
Vi har certificeringer, herunder DB, CE, ABS, DNV og CCS, og vores kvalitetsstyringssystem er ISO9001, ISO14000 og ISO18001 certificeret. Vores tætte samarbejde med Beijing Nonferrous Metals Research Institute og Central South University understøtter kontinuerlig legeringsudvikling og procesoptimering.
Oplysninger, vi bruger til at konfigurere din løsning
For at udarbejde et præcist tilbud og produktkonfiguration har vi brug for følgende projektdetaljer:
- Grundmaterialekvalitet og tykkelse
- Svejseproces (MIG, TIG eller automatiseret)
- Påkrævet diameter og emballagepræference
- Anvendelsesmiljø (marint, kryogent, strukturelt osv.)
- Produktionsmængde og leveringsplan
- Eventuelle specifikke krav til certificering eller dokumentation
Vores ingeniørteam vil anbefale den optimale trådkvalitet og emballage, der matcher dine svejseparametre og kvalitetsstandarder.
Relaterede produkter
Udforsk hele vores udvalg af aluminiumssvejsetråde for at finde det rigtige match til din applikation:
- Aluminiumssvejsetråd ER5356 – Højere magnesium for øget styrke
- Aluminiumssvejsetråd ER5183 – Til 5xxx-serien med forbedret sejhed
- Aluminiumsvejsetråd ER5087 – Højstyrkefyldstof til marine strukturer
- ER4043 silicium aluminium svejsetråd – til 6xxx serier og støbereparation
Ofte stillede spørgsmål
Hvad er forskellen mellem ER5154 og ER5356?
ER5154 har lavere magnesium (3,1-3,9%) sammenlignet med ER5356 (4,5-5,5%), hvilket giver overlegen modstandsdygtighed over for intergranulær korrosion og bedre stabilitet ved temperaturer over 65°C. ER5356 giver højere trækstyrke, men er mere modtagelig for sensibilisering i marine miljøer.
Kan ER5154 bruges til kryogene applikationer?
Ja, ER5154 bevarer mekaniske egenskaber ned til -196°C, hvilket gør den velegnet til LNG-tanke og andet kryogenisk udstyr. Dens sejhed ved lav temperatur og korrosionsbestandighed er vigtige fordele.
Hvilke emballeringsmuligheder er tilgængelige?
Vi tilbyder D300 plastikspoler (7 kg), K355 tromler (50 kg) og udbetalingsspande (200 kg). Skræddersyet emballage kan arrangeres baseret på dine produktionsbehov.
Hvordan sikrer du ensartet kvalitet?
Hver batch er testet i vores interne laboratorium for kemisk sammensætning, mekaniske egenskaber og svejseydelse. Vi opretholder også stram proceskontrol og sporbarhed fra råvare til færdigt produkt.
Hvad er den typiske leveringstid?
Leveringstiden afhænger af ordremængde og specifikationer. For standardstørrelser og emballage sender vi typisk inden for 2-3 uger efter ordrebekræftelse. Kontakt os venligst for specifikke leveringstider.

HURTIGE LINKS
PRODUKT
KONTAKT OS
-
Jianpu Road nr. 2 Puyang Town Xiaoshan District Hangzhou Zhejiang Kina 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
