
Sådan tester du aluminiumssvejsetrådskvalitet: En praktisk vejledning til fabrikanter
Hvorfor teste ledning, før den når pistolen?
Jobbet er simpelt, indtil wiren kommer: en 3 m lang 6061-T6 kassesektion, en 1,2 mm spole af ER5356 og en MIG-pistol, der har produceret rene perler hele morgenen. Halvvejs gennem den første søm begynder buen at forstøve, porøsiteten bryder ud over svejsefladen, og trådfremføringen bliver ryk. Maskinen har ikke ændret sig. Operatøren har ikke ændret sig. Tråden har. De fleste aluminiumssvejsefejl, der skyldes udstyr eller teknik, kan spores tilbage til forbrugsmaterialet, og rettelsen er langt billigere end efterbearbejdning: test ledningen, før du læser den .
Aluminiumssvejsetråd skjuler sine defekter godt. Overfladeoxid, trækkende smøremiddelrester, fine langsgående ridser, et urundt tværsnit, dårlig støbning og endda en helt anden legering kan alle se normale ud på spolen. Skaden viser sig senere, inde i svejsningen, som porøsitet, dårlig sammensmeltning eller en mislykket bøjningstest. Det er rigtigt, at intet erstatter en kvalificeret svejseprocedure og en dygtig operatør, men tråden sætter den øvre grænse for, hvad begge kan opnå. En 15-minutters indgående inspektion fanger de fleste af disse problemer, mens spolen stadig er nem at returnere.
Denne inspektion skal være indrammet af AWS A5.10/A5.10M, klassificeringsstandarden for aluminiumsfyldmetaller. Den definerer legeringssammensætningsintervaller, diametertolerancer, emballeringsbetingelser og certificeringskrav, som en leverandørs wire skal opfylde. Hvis en forsendelse ikke kan spores til en klassificering på certifikatet, skal du behandle hver efterfølgende kontrol med ekstra mistanke.
Tjek på butiksgulvet, der tager minutter
Ingen af nedenstående test kræver et laboratorium. Du har brug for en ren fnugfri klud, et mikrometer og nok fri gulvplads til at vikle omkring en meter tråd af. Kør gennem dem i rækkefølge, og du vil dække geometrien, overfladen og fysikken, der afgør, om tråden kan føde og svejse korrekt.
Overfladekvalitet: Bøj-og-drej-testen
Bøj-og-drej-testen, nogle gange kaldet røgtesten, afslører hurtigt overfladeforurening. Klip en prøve på 250 mm, bøj den til 90° ca. 50 mm fra hver ende, tag fat i den ene ende med en tang, og drej den anden ende fem eller seks hele omgange. En ledning med for meget oxid eller trækkerester flager, ryger eller kaster fine partikler af sig, mens du vrider; i svære tilfælde går den i stykker før seks drejninger. Efter drejning skal du inspicere bøjningerne under et stærkt lys. Langsgående ridser, kendt som matricelinjer, betyder, at leverandørens tegnematricer er slidte, eller at smøringen var dårlig. En ren ledning forbliver glat, støjsvag og fri for partikler. Træk derefter en meter eller to gennem den rene klud: en grå eller sort aflejring på kluden er mere tegn på forurening, mens en let ensartet glans er normal.
Cast and Helix: The One-Metre Unwind Test
Før omkring en meter tråd fra spolen og lad den falde naturligt ned på et rent gulv. Træk den ikke lige eller tving den flad. Tråden sætter sig i sløjfer, og to tal beskriver den. Støbt er diameteren af den cirkel, løkken danner; helix er, hvor langt løkkens midtpunkt hæver sig over gulvet. For 1,2 mm MIG-tråd er en afstøbning på ca. 300–600 mm og en helix på 25 mm eller mindre brugbare værdier, men referencen bør altid være det område, som din leverandør angiver i sin specifikation. Et støb, der er for stramt, får tråden til at spinde for meget på spolen og bekæmpe foringen; en høj helix skaber en piskehandling ved spidsen, der producerer en ustabil bue og uregelmæssig aflejring. Det er derfor støbe- og spiralstyring har en direkte effekt på svejsekvalitet og fremføringsstabilitet — og hvorfor det er værd at tjekke før spolen monteres.
Diameter og ovalitet: Mikrometertjekket
Tag mikrometeraflæsninger ved tre eller flere positioner langs en ny ledningslængde. Ved hver position aflæses diameteren, drej mikrometeret en kvart omgang og aflæs det igen. For 1,2 mm tråd holder velrenommerede møller diameteren til ±0,01 mm , og ovalitet - forskellen mellem den største og mindste aflæsning ved et enkelt tværsnit - bør forblive under 0,01 mm. Underdimensioneret ledning mister kontakt med spidsen og får buen til at vandre; overdimensioneret wire er den klassiske årsag til liner jam og birdnesting. Fordi kontaktspidstilpasningen er det, der konverterer strømoverførsel til en stabil lysbue, diametertolerance betyder mere end de fleste indkøbsspecifikationer antyder - tjek det på hvert parti.
Legeringsbekræftelse: Læs certifikatet, ikke etiketten
Du kan ikke identificere en aluminiumslegering med øjet. En ER4043 spole og en ER5356 spole ser identiske ud på hylden, men alligevel ændrer forskellen mellem et siliciumbaseret 4xxx fyldstof og et magnesiumbaseret 5xxx fyldstof flydeevne, revnemodstand, styrke ved svejsning og endda farven på den anodiserede svejsning. Det vigtigste dokument ved indgående inspektion er derfor mølletestcertifikatet (MTC), normalt udstedt til EN 10204 3.1, som rapporterer den faktiske sammensætning af partiet.
Hver klassifikation har definerede grænser. Certifikatet for en ER5356 aluminium svejsetråd skal for eksempel vise magnesium i intervallet 4,5–5,5 %, med silicium under 0,25 % og jern under 0,40 %. Magnesium er det, der giver 5xxx-svejsninger deres styrke og korrosionsbestandighed, så et certifikat, der bevæger sig mod den nedre grænse, bør rejse spørgsmål, før tråden gør det.
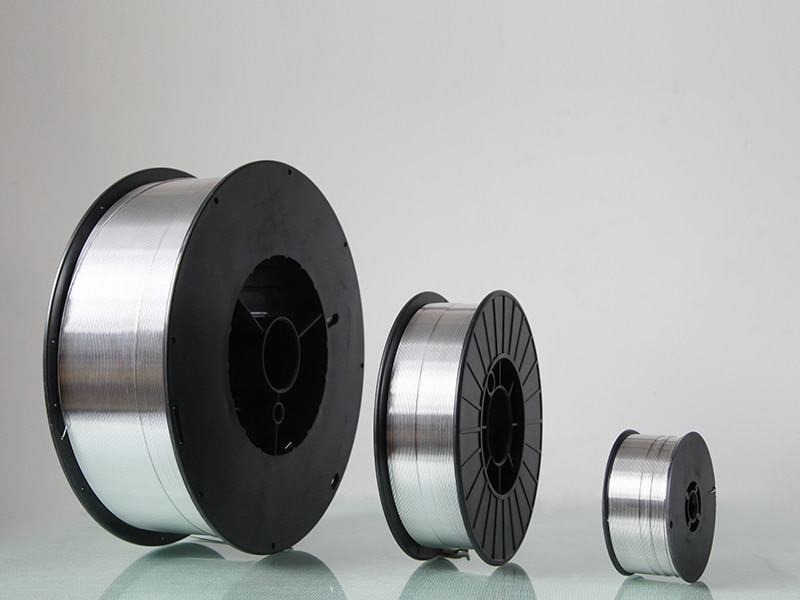 Aluminiumsvejsetråd ER5356 - Kunliwelding Producent Kunli er din go-to-grossist for aluminiumsvejsetråd ER5356, der tilbyder ideel korrosionsbestandighed og styrke. Velegnet til marine,... Se produkt →
Den siliciumbaserede familie kræver en anden læsning. Et certifikat for en ER4043 silicium aluminium svejsetråd bør angive silicium ved 4,5–6,0 %, hvilket er det, der giver legeringen dens flydende og modstandsdygtighed over for varm revnedannelse. Hvis svejsningen skal anodiseres, betyder siliciumsortimentet både æstetisk og mekanisk betydning.
 ER4043 Aluminiumsvejsetrådsproducenter, leverandører Som Kina ER4043 aluminiumssvejsetrådsproducenter og OEM/ODM-leverandører, leverer Hangzhou Kunli svejsematerialer Co., Ltd. Se produkt →
Tjek, at lotnummeret på certifikatet stemmer overens med hver spolemærkat, og noter datoen: aluminiumtråd opbevaret for længe under fugtige forhold vil absorbere tilstrækkelig overfladefugt til at forårsage porøsitet, selv når sammensætningen er perfekt. Hvis samlingen er kritisk, og leverandøren ikke er bevist, skal du bruge et par minutter med et optisk emissionsspektrometer (OES) for positiv materialeidentifikation. For de fleste fabrikationsbutikker er en omhyggeligt gennemgået MTC kombineret med de ovenstående tjek på værkstedsgulvet dog nok.
En 15-minutters checkliste for modtageinspektion
For at lave inspektionsrutinen i stedet for en reaktion, skal du bruge en tjekliste, som en lagermand, QC-inspektør eller hovedsvejser kan gennemføre på cirka 15 minutter, før en spole tildeles en maskine.
| Tjek | Metode | Retningslinje for accept | Frekvens |
|---|---|---|---|
| Spole og emballage | Visuel kontrol for bøjede flanger og revet fugtspærre | Ingen deformation; ingen blotlagt eller snavset ledning | Hver spole |
| Overfladeforurening | Bøje-og-dreje test; ren klud | Ingen afskalning, røg, dyselinjer eller kludrester | Hver spole |
| Cast | 1 m slappe af; mål løkkediameter | Inden for leverandør oplyst sortiment, f.eks. 300–600 mm for 1,2 mm | Hvert parti |
| Helix | 1 m slappe af; måle sløjfestigning | 25 mm eller mindre ved midtpunktet | Hvert parti |
| Diameter og ovalitet | Mikrometer ved 3 positioner, to akser pr. position | ±0,01 mm of nominal for 1.2 mm; ovality ≤ 0.01 mm | Hvert parti |
| Legering sporbarhed | Sammenlign MTC, spoleetiketter og pakkeliste | Certifikatsammensætning inden for AWS A5.10-grænser; partinumre stemmer overens | Hvert parti |
| Feed og lysbuekontrol | Kør 2–3 m gennem pistolen ved produktionsindstillinger | Jævn foder, stabil bue, ingen fuglehegning | Første spole af hvert nyt parti |
Registrer resultatet på spolen eller i din modtagelog. Hvis en kontrol mislykkes, skal du isolere spolen, fotografere beviserne og give leverandøren partinummeret. Det svar, de tilbyder, fortæller dig lige så meget om forholdet, som certifikatet gør.
Hvad testresultaterne siger om din leverandør
De fejl, du finder, peger i forskellige retninger. Overfladeforurening og matricelinjer tyder på slidte trækmatricer, dårlig rengøring eller svag smøring i leverandørens proces. Høj helix og inkonsekvent støbning peger på forkert tilbagespænding under genspoling eller skødesløs håndtering under transport. Out-of-round ledning kommer normalt fra tegne- eller udretningsproblemer. Et certifikat, der ikke matcher varemærket, er det mest alvorlige fund af alle: Det betyder, at leverandørens sporbarhedssystem har et hul i sig.
Før du forpligter dig til en ny kilde, er det værd at forstå hvad en pålidelig leverandør gør for at sikre ledningskompatibilitet med dit udstyr, dine legeringer og din inspektionsrutine. Leverandører, der kører deres egne tegnelinjer og holder testinstrumenter på fabriksgulvet, er nemmere at revidere end handelsvirksomheder, der kun ommærker importerede ruller. De skal også være i stand til at svare klart på tre spørgsmål:
- Hvordan styres støbning og helix ved spolestationen?
- Hvordan verificeres diameteren på hvert produktionsparti?
- Refererer møllecertifikatet til det faktiske parti på dit lager, og kan det parti spores til varmen?
For konstruktions- og marinearbejde gælder den samme due diligence for fyldstoffer med højere styrke. An ER5183 aluminium svejsetråd , almindeligvis specificeret for 5083-pladen, bør vise mangan ved 0,5-1,0% sammen med dets magnesiumområde; certifikatet skal lade dig spore varmen tilbage til smelten. Når dokumentationen understøtter det, bekræfter værkstedstesten blot, hvad producenten allerede vidste.
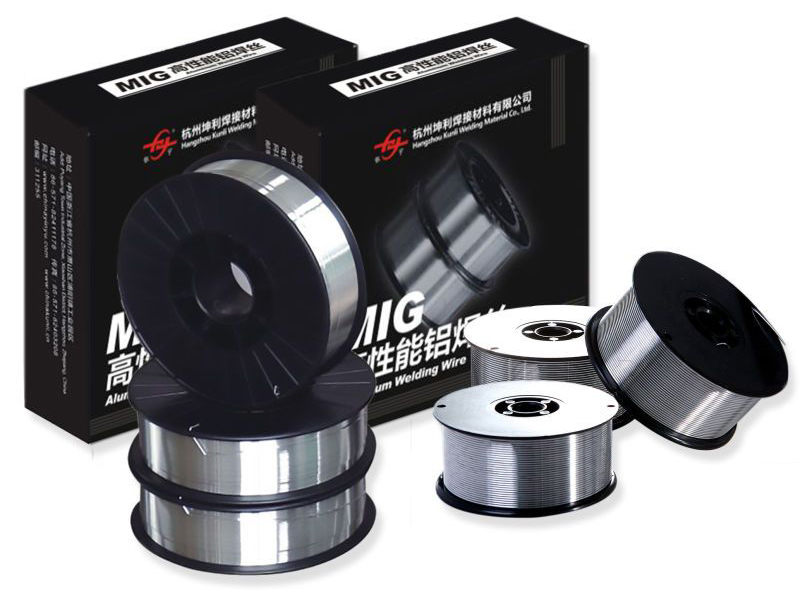 Aluminiumsvejsetråd ER5183 Producenter - Kunli Leverandører Aluminiumsvejsetråd ER5183 leveret af Kunli-producenten, velegnet til bil- og industriel svejsning med stor styrke og korr... Se produkt →
En sidste bemærkning: test er kun halvdelen af kampen. Når tråden passerer, skal du opbevare den på et tørt, temperaturstabilt område, udskifte fugtspærren efter hver brug og bruge forseglede pakker først. Den kvalitet, du verificerede på det indadgående trin, skulle overleve, indtil tråden rent faktisk bliver svejsningen — og en tråd, der blev testet og beskyttet, er en tråd, der ikke vil koste dig en eftermiddags omarbejdelse.
NEXT:Hvordan kontrollerer producenter af aluminiumsvejsetråd trådkvaliteten
Relaterede produkter
-
 Se mere
5154 aluminiumslegering svejsetråd
-
 Se mere
ER4043 Silicium aluminium svejsetråd
-
 Se mere
ER4047 Aluminium Mig svejsetråd
-
 Se mere
ER5154 Al-Mg legeret tråd
-
 Se mere
ER5087 Magnesium aluminium svejsetråd
-
 Se mere
Aluminiumssvejsetråd ER5183
-
 Se mere
Aluminiumssvejsetråd ER5356
-
 Se mere
ER5554 Aluminium svejsetråd
-
 Se mere
ER5556 Aluminium svejsetråd
-
 Se mere
ER1100 Aluminium svejsetråd
-
 Se mere
ER5754 Aluminium svejsetråd
-
 Se mere
ER2319 Aluminium svejsetråd

