
Brugerdefineret aluminiumslegeringssvejsetråd: Nøglespecifikationer for OEM-applikationer
En OEM-svejseingeniør, der køber fyldmetal til et skinnefremstillingsprogram, kan ikke validere tilpasset aluminiumslegeringssvejsetråd gennem forsøg og fejl. Hver spole, der kommer i produktion, skal opfylde en dokumenteret legeringssammensætning, have en defineret diametertolerance, fodres uden afbrydelse gennem robotudstyr og sendes med sporbarhed på partiniveau. Specifikationerne skrevet i indkøbsordren afgør, om den første svejsning består kvalifikationen, eller om det første skift ender med omarbejde.
Brugerdefineret svejsetråd af aluminiumslegering er et fyldmetal, der er produceret til en køberspecificeret AWS-klassificering, kemisk sammensætning, diameter, emballagekonfiguration og kvalitetsstandard for en defineret svejseproces og strukturel anvendelse. OEM-indkøbsteams evaluerer tråd som et procesinput med målbare konsekvenser for cyklustid, omarbejdningshastighed og slutproduktcertificering, ikke som en vare.
Brugerdefineret svejsetråd af aluminiumslegering er et fyldmetal med en specificeret legeringsklassificering, kontrolleret kemi, verificerede mekaniske egenskaber og defineret emballage, fremstillet for at opfylde en OEM's kvalifikations- og produktionskrav.
Legeringsbeslutningen: Matching af trådkemi til uædle metal og duty
Den første specifikation, som en OEM-låse låser, er legeringsklassificeringen, fordi den fastsætter det kemiske sammensætningsområde og den mekaniske kappe af svejseaflejringen.
Valg af den forkerte legeringskemi er den hyppigste årsag til svejserevner, styrkemangel og korrosionsfejl i aluminiumsfremstilling. Påfyldningssystemet skal matches til basislegeringen, servicemiljøet og krav efter svejsning såsom anodisering eller varmebehandling. Valg af legering interagerer også med svejseprocessen: pulseret MIG, sprayoverførsel og TIG pålægger hver især forskellige strømtætheder og kølebetingelser på den samme fyldstofkemi.
| Klassifikation | Primære elementer | Typiske basislegeringer | As-Welded Styrke | Hovedbegrænsning |
| ER4043 | Al-Si 5 % | 6061, 6063, 3003 | Moderat | Lavere styrke i 5xxx led |
| ER4943 | Al-Si 5 % Mg | 6061 strukturel | Højere end 4043 | Højere enhedsomkostninger |
| ER5356 | Al-Mg 5 % | 5052, 5083, 6061 | Høj | Ikke til service med forhøjede temperaturer |
| ER5183 | Al-Mg 4,5% Mn | 5083, 5086 | Høj | Kræver højere fremføringskraft |
| ER5087 | Al-Mg 4,5% Zr | Høj-strength structures | Højest in 5xxx | Zirkonium premium |
For OEM'er, der svejser 6061-T6 ekstruderinger, forbliver ER4043 standarden på grund af dens størkningsrevnemodstand og glatte vulstprofil. Hvis den svejsede enhed skal bære belastning uden varmebehandling efter svejsning, er ER4943 eller en 5xxx-serie legering den sikreste specifikation.
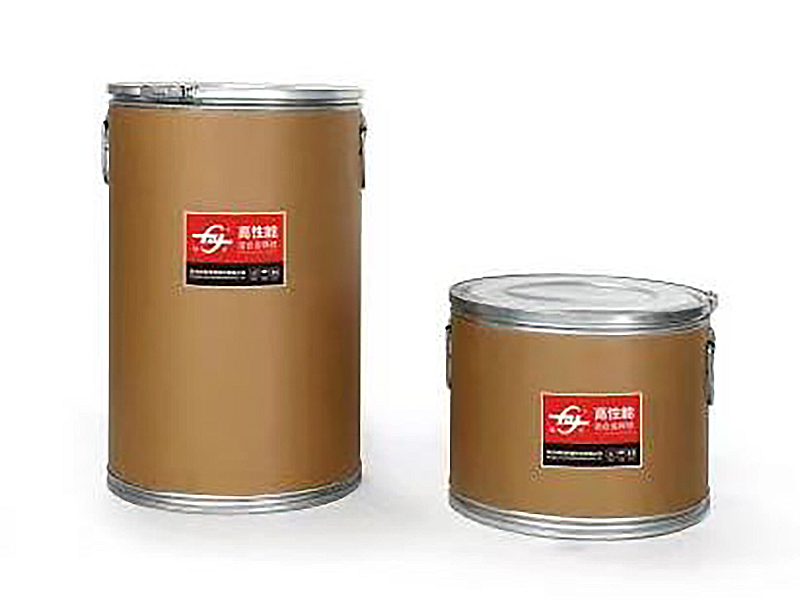 ER4043 Silicium aluminium svejsetråd til 6061 ekstruderinger Dette 5% siliciumfyldstof tilbyder god flydeevne og revnemodstand, hvilket matcher standardvalget til svejsning af 6061-T6 uden varmebehandling efter svejsning. Dens brede kompatibilitet med almindelige legeringer gør den til en praktisk baseline for OEM-samlinger. Se produkt →
Diameter Tolerance, Cast and Helix: The Hidden Variables
Diametertolerance, støbning og helix er de fysiske specifikationer, der adskiller ledninger i produktionskvalitet fra materiale i laboratoriekvalitet.
En OEM-linje, der kører robot-MIG med 12 meter i minuttet trådfremføring, kan ikke absorbere en udsving på 0,05 mm i diameter. Ændringen skifter strømtæthed, lysbuestabilitet og penetrationsprofil. AWS A5.10 indstiller diametertolerance til plus eller minus 0,01 mm for tråddiametre op til 1,6 mm; tilpassede leverandører, der holder dette bånd, leverer ensartet bueadfærd på tværs af skift.
- Diameter: 0,8 mm, 1,0 mm, 1,2 mm og 1,6 mm er standard OEM-linjestørrelser; tolerance pr. AWS A5.10 er /- 0,01 mm.
- Støbt: den naturlige løkkediameter efter at tråden er frigivet, kontrolleret mellem 100 mm og 450 mm afhængig af legering og diameter.
- Helix: den lodrette stigning af den støbte løkke, maksimalt 25 mm; overdreven helix forårsager uregelmæssig bueposition og burnback.
Feltrapporter fra udstyrsproducenter og fyldmetalleverandører tilskriver omkring 60 procent af MIG-tilførselsforstyrrelser på aluminiumslinjer til støbe- og helixvariationer, ikke til trådkemi.
Før de godkender en brugerdefineret ledningskilde, bør OEM'er anmode om en støbe- og helixmåling fra den samme produktionsspole, som vil fodre linjeforsøget. Et visuelt tjek ved kontaktspidsen er ikke en specifikation.
Overfladekvalitet og foderbarhed: Hvor omarbejdningsomkostninger er født
Overfladetilstand afgør, om tråden når lysbuen rent, og om aflejringen forbliver fri for porøsitet.
Aluminiumstråd bærer en naturlig oxidfilm, der er hårdere end basismetallet og har et højere smeltepunkt. Hvis der trækkes smøremiddel, fugt eller oxidrester tilbage på overfladen, absorberer svejsebassinet brint og porøsitetsformer. Brugerdefineret tråd fra en kontrolleret produktionslinje trækkes med specifik smøremiddelkemi, rengøres og spoles under kontrollerede forhold for at holde overfladen gentagelig.
Kontrolleret overfladetråd
Konsekvent tilførsel, stabil lysbue, minimalt sprøjt og porøsitet under 2 porer pr. 100 mm svejsning i radiografisk test.
Ukontrolleret overfladetråd
Uregelmæssig fremføring, ustabilitet i lysbuen, porøsitetsklynger, hurtigere slid på kontaktspidserne og uplanlagte linjestop.
OEM-svejseværksteder, der skiftede fra den billigste importtråd til en brugerdefineret specifikation med kontrolleret overfladekvalitet, rapporterer ombearbejdningsreduktioner på 15 til 30 procent på MIG-linjer i aluminium, baseret på produktionsdata offentliggjort af kinesiske producenter af legeretråd. For marine- og billinjer, der kører ER5356, påvirker den samme overfladedisciplin direkte saltvandskorrosionsydelse og udmattelseslevetid for den svejste enhed.
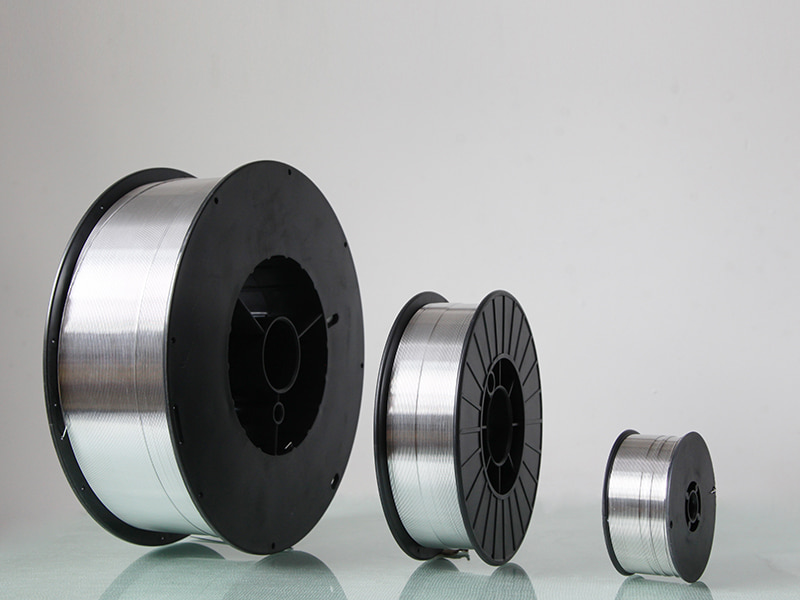 ER5356 aluminiumssvejsetråd til skibs- og billinjer Med 5 % magnesium giver denne tråd høj styrke og korrosionsbestandighed, der passer til 5xxx, 6xxx og 7xxx legeringer. Dens kontrollerede overfladekvalitet hjælper med at reducere efterbearbejdning og understøtter saltvandsydelse i krævende svejsede strukturer. Se produkt →
Overfladekvalitet er ikke synlig på et analysecertifikat. Det er verificeret ved tilførselskraftaflæsninger, lysbuestabilitetslogfiler og porøsitetstællinger på den første produktionsdel.
Certificering, sporbarhed og OEM-leverandørkvalifikation
Certificeringer og partisporbarhed er beviset, som en OEM har brug for for at verificere, at ledningen på spolen matcher ledningen i indkøbsordren.
Hvert produktionsparti af tilpasset aluminiumslegering svejsetråd skal sendes med en mølletestrapport, der viser kemisk sammensætning, mekaniske egenskaber og den gældende AWS-klassificering. RFQ bør referere til det komplette aluminiumsvejsetrådsspecifikationssæt defineret af programmet, ikke kun legeringsnavnet på tegningen.
| Certificering | Omfang | Typisk OEM Trigger |
| DB | tysk jernbanegodkendelse | Fremstilling af skinnekøretøjer |
| CE | EU-overensstemmelse | Udstyr eksporteret til Europa |
| ABS | American Bureau of Shipping | Marine strukturer og offshore |
| DNV | Det Norske Veritas | Skibsbygning og skibssvejsning |
| CCS | Kinas klassifikationsselskab | Fartøjer klassificeret i Kina |
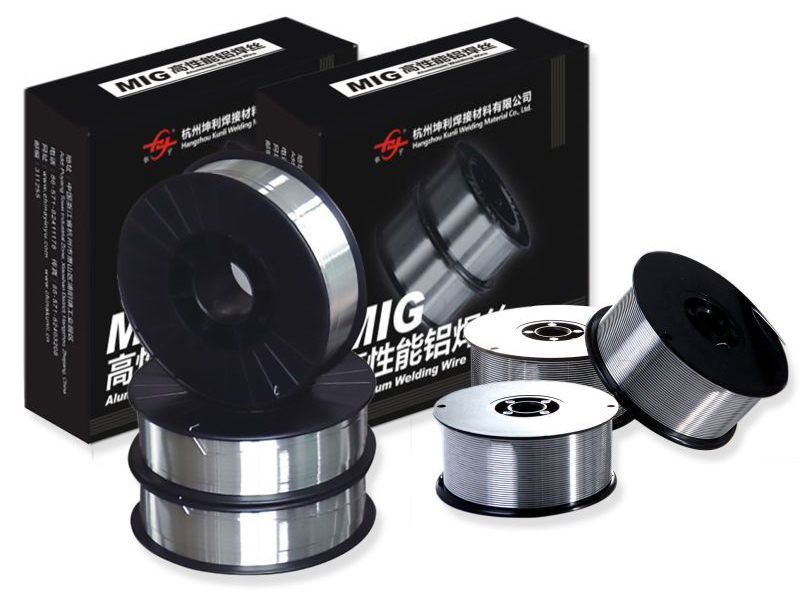
Hangzhou Kunli Welding Materials Co., Ltd., en producent med mere end 20 års erfaring i produktion af aluminiumslegeret tråd, har DB-, CE-, ABS-, DNV- og CCS-godkendelser og har bestået kvalifikationsrevisioner for CRRC og Maersks forsyningskæder. Denne registrering betyder, at dets brugerdefinerede ledningsprogrammer er blevet gennemgået i forhold til ægte OEM-kvalitetssystemer, ikke kun intern QC-dokumentation.
En OEM-kvalificeret trådleverandør leverer mere end et produkt: den leverer beviser. Partisporbarhed, bevarede prøver og revisionsklare procesregistre er en del af den købte vare.
Pakning, spooling og volumenforpligtelser
Emballage er en processpecifikation, ikke en logistisk eftertanke, fordi den forkerte spole eller viklingsmønster stopper en automatiseret linje.
En OEM-robotcelle er konfigureret omkring en spolestørrelse, en udbetalingsmekanisme og et trådfremføringssystem. Hvis den tilpassede wire ankommer på den forkerte flange eller med en afstøbning, der ikke passer til glattejernsopsætningen, stopper linjen. Emballagespecifikationen på den tekniske tegning skal omfatte spoletype, viklingsmønster, lagantal og splejsningsgrænser pr. spole.
- D200 og D300 spoler: standard for manuel og robot MIG, 2 til 6 kg pr. spole.
- Tønde- og tromleemballage: 50 til 150 kg til automatiserede linjer med stort volumen.
- Udbetalingspakker: op til 250 kg kontinuerligt foder til værfts- og feltsvejsning.
Volumenpålidelighed er anden halvdel af emballageligningen. En leverandør med mere end 2.500 tons årlig aluminiumslegeringstrådkapacitet og mere end 200 tons månedlig produktion kan holde flermåneders rammeaftaler uden at skubbe OEM'er til spotmarkedskøb. Denne buffer reducerer direkte forsyningsrisikoen for programmer, der kører kontinuerlige skift.
20
års erfaring med fremstilling af aluminiumslegeret tråd
2500 t
årlig produktionskapacitet for legeret tråd
30
lande, der modtager eksportforsendelser
Importerstatning: Det strategiske skift i indkøb af tilpasset legeringstråd
Økonomien og risikoen for leveringstid ved importeret aluminiumssvejsetråd har flyttet OEM-programmer mod kvalificerede indenlandske specialleverandører.
Importeret premium-tråd har længere leveringstider, højere logistikomkostninger og en langsommere teknisk feedback-loop. En specialfremstiller af legeret tråd kan justere specifikationen, køre en produktionsprøve og stabilisere leveringen inden for få uger. Hangzhou Kunlis produkthistorie følger dette mønster: dets ledninger erstattede importerede højtydende aluminiumssvejsematerialer i indenlandske programmer efter at have passeret de samme kvalifikationsporte som de udenlandske etablerede selskaber. Virksomhedens produktionsbase i Xiaoshan-distriktet beskæftiger en arbejdsstyrke, hvor mere end 90 procent af linjeoperatørerne har teknisk uddannelsesbaggrund, og dets R&D-samarbejde med Beijing General Research Institute for Nonferrous Metals og Central South University understøtter kontinuerlig legeringsforfining.
Typisk as-svejset trækstyrke ved brugerdefineret aluminiumslegering svejsetråd klassificering
For OEM-programmer, der har brug for en tilpasset svejsetråd af aluminiumslegering med ensartede mekaniske egenskaber på tværs af flere partier, forkorter samarbejdet med en certificeret indenlandsk leverandør kvalifikationssløjfen og holder ingeniørejerskabet tættere på linjen. Højstyrke 5xxx-applikationer, herunder skinnekøretøjskonstruktioner og marinekonstruktioner, drager mest fordel af denne model, fordi leverandørens kvalificerede procesvindue bliver OEM'ens udgangspunkt.
 ER5183 Aluminiumsvejsetråd til højstyrke marine og skinner Dette 4,5 % magnesiumfyldstof leverer højere svejsningsstyrke end ER5356, med fremragende havvandskorrosionsbestandighed og kryogen sejhed. Den passer til 5083 og andre 5xxx/6xxx/7xxx legeringer i jernbane-, marine- og trykbeholderanvendelser. Se produkt →
Ofte stillede spørgsmål
Hvilke diametertolerancer skal OEM'er specificere for tilpasset svejsetråd af aluminiumslegering?
AWS A5.10 tillader plus eller minus 0,01 mm for ledningsdiametre op til 1,6 mm. OEM indkøbsordrer bør angive tolerancen eksplicit og anmode om en målerapport for hvert produktionsparti, fordi diameterdrift ændrer strømtæthed og lysbuestabilitet på automatiserede linjer.
Hvordan påvirker støbning og helix robot MIG-svejsning?
Støbning og helix styrer, hvordan tråden opfører sig mellem spolen og kontaktspidsen. Overdreven helix får tråden til at kredse, hvilket forårsager uregelmæssig bueposition, tilbagebrænding og for tidligt spidsslid. For OEM-robotceller skal støbningen holdes mellem 100 og 450 mm og spiralen under 25 mm.
Hvilke certificeringer skal en OEM verificere, før han kvalificerer en leverandør af aluminiumsvejsetråd?
For marine-, jernbane- og eksportprogrammer skal du verificere ABS-, DNV-, CCS- og DB-godkendelser plus CE-overensstemmelse, hvor slutproduktet kommer ind på EU-markedet. Leverandøren skal også levere mølletestrapporter på partiniveau med data om kemisk sammensætning og mekaniske egenskaber for hvert afsendt trådparti.
Hvilke minimumsordremængder kan en leverandør af tilpasset legeretråd understøtte?
Kundetilpassede leverandører med en månedlig kapacitet på over 200 tons kan understøtte prøvespoler på 5 til 10 kg til linjekvalificering og produktionsvolumener på hundredvis af kilogram pr. legering pr. måned under rammeaftaler. Spolen og emballagespecifikationen er ofte en større begrænsning end legeringskemi.
NEXT:Specifikationer for aluminiumsvejsetråd: Nøgleparametre, der skal inkluderes i dine tilbud
Relaterede produkter
-
 Se mere
5154 aluminiumslegering svejsetråd
-
 Se mere
ER4043 Silicium aluminium svejsetråd
-
 Se mere
ER4047 Aluminium Mig svejsetråd
-
 Se mere
ER5154 Al-Mg legeret tråd
-
 Se mere
ER5087 Magnesium aluminium svejsetråd
-
 Se mere
Aluminiumssvejsetråd ER5183
-
 Se mere
Aluminiumssvejsetråd ER5356
-
 Se mere
ER5554 Aluminium svejsetråd
-
 Se mere
ER5556 Aluminium svejsetråd
-
 Se mere
ER1100 Aluminium svejsetråd
-
 Se mere
ER5754 Aluminium svejsetråd
-
 Se mere
ER2319 Aluminium svejsetråd

