
Hvorfor fungerer aluminiumsvejsetråd ER5183 godt på 5083
Når aluminiumsdele skal sammenføjes, har sparteltråden en direkte sammenhæng med, hvordan den færdige samling opfører sig. Valget er ikke blot et spørgsmål om at vælge en tråd, der kan smelte under svejsning. Sammensætningen af uædle metallet, samlingens tilstand, svejseprocessen og den måde, hvorpå tråden håndteres inden brug, kan alle påvirke resultatet.
Dette er især relevant ved arbejde med 5083 aluminium. Det er bredt forbundet med applikationer, hvor styrke og modstandsdygtighed over for korrosion betyder noget, så fyldmaterialet skal passe til grundmetallets egenskaber. Aluminiumsvejsetråd ER5183 er almindeligvis overvejet til denne type arbejde, fordi dens sammensætning er velegnet til aluminiumslegeringer med et relativt højt magnesiumindhold.
Forholdet mellem fyldtråden og 5083 er derfor mere end et simpelt produkt-til-produkt-match. Materialesammensætning, tråddiameter, afskærmningsforhold, overfladerenhed, opbevaring og produktionskontrol kan alle have indflydelse på svejseprocessen. Hvis man ser på disse faktorer sammen, får man et klarere billede af, hvorfor ER5183 bruges sammen med 5083, og hvad der kan påvirke dens ydeevne under fremstillingen.
Hvad gør ER5183 velegnet til 5083 aluminiumsvejsning
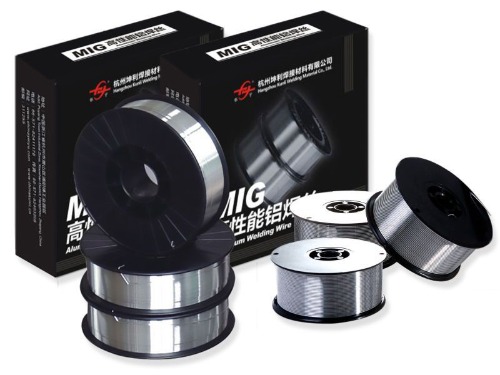
Forbindelsen mellem ER5183 og 5083 begynder med deres materialeegenskaber. Begge er aluminiumslegeringer forbundet med magnesium som et vigtigt legeringselement. Dette gør fyldmaterialet kompatibelt med de generelle krav til høj-magnesium aluminiumsvejsning.
En sparteltråd skal danne et svejsemetal, der arbejder med det omgivende basismetal. Hvis fyldstofsammensætningen er dårligt tilpasset, giver den færdige fuge muligvis ikke de egenskaber, der forventes af det originale materiale. For 5083 hjælper valget af et magnesium-spartelmasse med at opretholde materialet og passende forhold mellem svejseområdet og udgangsområdet.
Der er flere faktorer at overveje, når du vurderer denne match:
| Hensyn | Hvorfor det betyder noget |
| Uædle metalsammensætning | Påvirker valget af fyldmateriale |
| Magnesium indhold | Påvirker svejsemetallets egenskaber |
| Korrosionsmiljø | Kan påvirkes fyldstofvalg |
| Fælleskrav | Påvirker svejsemetode og materialevalg |
| Overfladetilstand | Kan påvirkesvejsekonsistensen |
En anden pointe er, at svejsning ændrer materialet lokalt. Området omkring samlingen oplever opvarmning, smeltning og afkøling, så svejsemetallet ikke blot opfører sig som en uberørt del af basismetallet. At vælge et fyldstof med en kompatibel sammensætning hjælper med at reducere unødvendige forskelle mellem svejsningen og det omgivende aluminium.
Af denne grund forbindes aluminiumsvejsetråd ER5183 ofte med 5083-svejsning, hvor egenskaberne af den færdige samling skal forblive forenelige med grundmaterialets egenskaber.
Hvordan påvirker magnesiumindholdet ER5183 svejseydelse
Magnesium spiller en vigtig rolle i opførsel af aluminium-magnesium legeringer. I en fyldt værelses karakteristika er der tale om metal, der dannes i svejseområdet.
Mængden af magnesium kan ikke ses separat fra resten af legeringssammensætningen. En svejsetråd fremstilles med et defineret materialeområde, så dens opførsel forbliver ensartet fra en batch til en anden. Ændringer i sammensætningen kan påvirke den måde, det smeltede metal opfører sig på, samt egenskaberne ved den afkølede svejsning.
For ER5183 bidrager magnesium til de egenskaber, der forventes af et fyldstof designet til aluminiumlegeringer med højt magnesiumindhold. Dette er en af grundene til, at det overvejes ved svejsning af materialer som 5083.
Men tilsætning eller kontrol af magnesium handler ikke blot om at øge ét element. Den overordnede balance af legeringen har betydning. Andre elementer og urenheder kan også påvirke tilstanden af den færdige tråd og svejsemetallet.
Under produktionen skal producenterne derfor være opmærksomme på:
- Råvarekonsistens
- Legeringssammensætning
- Smelte- og forarbejdningsbetingelser
- Materialet renhed
- Endelig ledningstilstand
Det samme princip gælder under svejsning. Hvis svejsetråden er forurenet eller forkert håndteret, vil dens tilsigtede materialeegenskaber muligvis ikke oversætte til en konsekvent svejseproces.
I praksis hjælper magnesiums rolle med at forklare, hvorfor aluminiumsvejsetråd ER5183 overvejer til 5083 i stedet for at behandle alle aluminiumsvejsetråde som udskiftelige materialer.
Hvorfor betyder ledningsdiameter noget, når du bruger ER5183
Tråddiameter er en grundlæggende simpel specifikation, men den kan påvirke, hvordan svejseprocessen styrer. En mindre eller større tråd opfører sig ikke helt på samme måde, når den føres gennem svejseudstyr.
Den valgte diameter er forbundet med svejseudstyret, samlingsdesign, materialetykkelse og arbejdsposition. En ledning, der ikke passer godt til opsætningen, kan gøre fremføring eller lysbuekontrol vanskeligere.
Tråddiameter kan påvirke flere praktiske aspekter:
- Hvor stabil tråden fremføres
- Hvor meget spartelmasse kommer ind i fugen
- Hvordan operatøren styrer svejsningen
- Hvor let ledningen passerer gennem udstyret
- Hvordan svejseindstillingerne skal justeres
Til aluminiumsvejsning fortjener fodringstilstanden særlig opmærksomhed, fordi aluminiumtråd er relativt blødt. En dårligt justeret fremføringsvej, for stor modstand eller en uegnet kontaktkomponent kan påvirkes, hvor jævnt tråden når svejseområdet.
Spolens tilstand har også betydning. Hvis tråden er viklet ujævnt eller bliver beskadiget under håndtering, kan der opstå fodringsproblemer, selv når den nominelle tråddiameter er passende.
Valg af diameter på aluminiumsvejsetråd ER5183 bør derfor betragtes sammen med svejseudstyret og samlingen i stedet for som en isoleret købsbeslutning.
Hvordan påvirker beskyttelsesgas- og svejseindstillinger ER5183
Når svejsetråden og basismetallet er valgt, bliver de omgivende svejseforhold vigtige. Aluminium reagerer let med den omgivende atmosfære, når det opvarmes, så svejseområdet har brug for passende beskyttelse.
Beskyttelsesgas hjælper med at adskille det smeltede svejseområde fra den omgivende luft. Hvis gasdækningen forstyrres, kan svejsningen blive mere sårbar over for forurening. Gasflow, brænderposition, udætheder, træk og tilstande af gasforsyningsudstyret kan alle påvirke beskyttelsen omkring samlingen.
Svejseindstillinger skal også fungere sammen. Strøm, spænding, trådfremføring, rejsehastighed og brænderens bevægelse er ikke uafhængige kontroller. Ændring af en indstilling kan ændre den måde, de andre opfører sig på.
Hvis tråden f.eks. fremføres med en hastighed, der ikke passerer til svejseforholdene, kan lysbuen blive ustabil. Hvis brænderen bevæger sig for hurtigt, modtager samlingen muligvis ikke nogen varme eller fyldmateriale. At bevæge sig for langsomt kan skabe for høj varme i lokalområdet.
En konsistent proces normalt af at kontrollere flere ting på samme tid:
- Svejseudstyret er korrekt justeret.
- Beskyttelsesgassen når svejseområdet uden afbrydelse.
- Tråden bevæger sig jævnt gennem fødebanen.
- Fugefladerne er forberedt korrekt.
- Fakkelbevægelsen forbliver rimelig konsekvent.
Disse forhold betyder noget, fordi aluminiumsvejsetråd ER5183 ikke kan kompensere for ethvert problem skabt af uegnede udstyrsindstillinger eller dårlige samlingsforberedelser.
Hvorfor kan der opstå porøsitet med ER5183 aluminiumsvejsetråd
Porøsitet er et af de problemer, der kan være interesseret under aluminiumsvejsning. Små gaslommer kan dannes i svejsemetallet, når uønsket gas bliver fanget, når det smeltede materiale afkøles.
Påfyldningsråden er kun én mulig kilde til problemer. Fugt, olie, snavs, en uren grundflade eller utilstrækkelig afskærmning kan også bidrage til problemet.
Det omgivende miljø bør derfor tages i betragtning, når der opstår en porøs svejsning. En ledning, der har været udsat for forurening, kan opføre sig anderledes end rent materiale. Det samme gælder for basismetallet. Overfladeaflejringer kan trænge ind i svejseområdet og forstyrre processen.
Fælles områder at inpicere omfatter:
- Trådoverflade
- Grundmetal overflade
- Opbevaringsforhold
- Gasforsyning
- Gas levering udstyr
- Fælles forberedelse
- Svejsebevægelse
Porøsitet kan også være forbundet med inkonsekvente svejseforhold. Pludselige ændringer i gasdækning eller brænderposition kan udsætte det smeltede svejseområde for luft. Overdreven forstyrrelse omkring svejsezonen kan have en lignende effekt.
I stedet for at tilskrive hver pore til fyldmaterialet, er det mere nyttigt at kontrollere hele svejsemiljøet. Denne tilgang er særlig relevant, når du bruger aluminiumsvejsetråd ER5183, fordi tråden, basismaterialet, udstyret og de omgivende forhold alle interagerer under svejseprocessen.
Kan ER5183 bruges til andre aluminiumslegeringer
ER5183 er forbundet med 5083, men dets anvendelse er ikke begrænset til en enkelt aluminiumslegering. Det mere brugbare spørgsmål er, om fyldstofsammensætningen er passende til det bestemte basismetal og krav til den færdige fuge.
Andre aluminium-magnesium-legeringer kan have egenskaber, der gør et magnesiumholdigt fyldstof velegnet. Det faktum, at to materialer begge er aluminiumslegeringer, betyder dog ikke automatisk, at de skal bruge det samme fyldtråd.
Når du overvejer og anden legering, skal flere punkter kontrolleres:
| Materiel hensyn | Spørgsmål at overveje |
| Legering familie | Er basismetalsammensætningen kompatibel med fyldstoffet? |
| Fælles formål | Hvilke egenskaber kræves fra det svejsede område? |
| Korrosionsforhold | Vil samlingen blive udsat for et krævende miljø? |
| Svejsemetode | Er fyldstoffet egnet til den valgte proces? |
| Fremstillingsbetingelser | Kan tråden fremføres og styres korrekt? |
Det er også her, sammenligninger mellem forskellige fyldmaterialer bliver nyttige. Et fyldstof designet til en aluminiumslegeringsgruppe kan vælges af andre årsager end et fyldstof designet til en anden gruppe.
Udvælgelsen bør derfor starte med basismetallet og samlingskravene. Aluminiumsvejsetråd ER5183 kan være passende i nogle situationer, der involverer andre aluminiumslegeringer, men egnethed bør overvejes fra sag til sag frem for at antages ud fra legeringsnavnet alene.
Hvordan skal ER5183 svejsetråd opbevares og håndteres
Svejsetrådens tilstand, før den når svejsebrænderen, kan påvirke arbejdsprocessen. Korrekt opbevaring er derfor en del af materialekontrol snarere end et problem, der først begynder, når svejsningen starter.
Tråden skal beskyttes mod fugt, støv, olie og andre forurenende stoffer. Dens originale emballage kan hjælpe med at beskytte materialet under opbevaring, men håndtering efter åbning har også betydning.
Et par grundlæggende metoder kan hjælpe med at opretholde ledningens tilstand:
- Opbevar ubrugt ledning på et leje og tørt opbevaringsområde.
- Undgå at placere åbne spoler, hvor fugt kan samle sig.
- Håndter ledningen med rent udstyr.
- Hold ledningen væk fra olier og andre forurenende stoffer.
- Tjek spolen, før den placeres på svejseudstyret.
- Beskyt delvist brugt materiale, når det ikke er i brug.
Emballageskader bør også være opmærksomme. Hvis en pakke er blevet åbnet, revet i stykker eller udsat for uegnede forhold, skal ledningen kontrolleres før brug.
Opbevaring er særligt relevant for Aluminiumsvejsetråd ER5183, fordi forurening ikke altid er synlig med et øjeblik. En ledning kan se brugbar ud, mens dens overfladetilstand allerede er ændret.
God håndtering erstatter ikke korrekt svejseforberedelse, men det fjerner én undvigende kilde til variation fra processen.
Hvad kvalitetstjek betyder noget for ER5183 svejsetråd
Kvalitetskontrollen starter, før tråden leveres til en svejseoperation. Det færdige produkt skal opretholdes og ensartet materialesammensætning og fysisk tilstand, så det kan arbejdes og bruges på en forudsigelig måde.
For producenter involverer kontrol af ledningen mere end at se på dens udseende. Produktionsprocessen har brug for kontrol på forskellige stadier, fra råmaterialer til formning, overfladebehandling, vikling og emballering.
Vigtige inspektionsområder kan omfatte:
| Kvalitetsområde | Hvad er tjekket |
| Materiale sammensætning | Konsistens af legeringen |
| Tråddiameter | Regelmæssighed langs ledningen |
| Overfladetilstand | Ren og passende overflade |
| Trådform | Konsekvent dannelse og vikling |
| Fodertilstand | Glat bevægelse gennem udstyr |
| Emballage | Beskyttelse under opbevaring og transport |
Tråddiameteren fortjener særlig opmærksomhed, fordi små variationer kan påvirke fodringsadfærden. Overfladetilstanden er også vigtig, fordi rester eller forurening kan blive en kilde til svejseproblemer.
Spooling bør ikke overses. En korrekt udformet spole gør det muligt for tråden at forlade pakken på en kontrolleret måde. Ujævn vikling, beskadiget tråd eller dårlig håndtering kan skabe fodringsvanskeligheder, selv når materialet i sig selv opfylder den tilsigtede sammensætning.
For Aluminiumssvejsetråd ER5183 , produktionsstyring forbinder derfor flere stadier, der umiddelbart kan forekomme uafhængige. Materialesammensætningen påvirker svejsemetallet, tråddannelsen påvirker fremføringen, overfladens tilstand påvirker renheden, og emballagen påvirker, hvordan materialet ankommer til brugsstedet.
Forholdet mellem ER5183 og 5083 er følgelig formet af mere end selv fyldstoflegeringen. Uædle metallet, fyldstofsammensætningen, trådens tilstand, svejseopsætning, fugeforberedelse, opbevaring og fremstillingskontroller har alle en rolle i at bestemme, hvordan svejseprocessen opfører sig.
NEXT:Hvordan kontrollerer producenter af aluminiumsvejsetråd trådkvaliteten
Relaterede produkter
-
 Se mere
5154 aluminiumslegering svejsetråd
-
 Se mere
ER4043 Silicium aluminium svejsetråd
-
 Se mere
ER4047 Aluminium Mig svejsetråd
-
 Se mere
ER5154 Al-Mg legeret tråd
-
 Se mere
ER5087 Magnesium aluminium svejsetråd
-
 Se mere
Aluminiumssvejsetråd ER5183
-
 Se mere
Aluminiumssvejsetråd ER5356
-
 Se mere
ER5554 Aluminium svejsetråd
-
 Se mere
ER5556 Aluminium svejsetråd
-
 Se mere
ER1100 Aluminium svejsetråd
-
 Se mere
ER5754 Aluminium svejsetråd
-
 Se mere
ER2319 Aluminium svejsetråd

