
Aluminiumssvejsetråd til tyndt aluminium: Nøglevalgsfaktorer forklaret
Sæt en 1,6 mm 6061-T6 plade på bænken med den samme 1,2 mm ER5356 wire, der kørte rent på 8 mm plade, og fejlen er forudsigelig: Gennembrænding i den første tredjedel af perlen, forvrængning, der løfter arket, og porøsitetsspor bag hver tøven. Tråd, der fungerer på tyk plade, er det forkerte materiale på tynde sektioner, fordi trådvalg, ikke maskinindstillinger, sætter varmebalancen. Det er de udvælgelsesfaktorer, der betyder noget, når basismetallet er 3 mm eller tyndere.
Hvorfor tyndt aluminium straffer det forkerte valg af tråd
Tyndt aluminium svigter, når varmetilførslen overstiger, hvad tværsnittet kan lede væk, og trådvalg afgør, hvor meget varme der kommer ind i samlingen.
Aluminium leder varme med omkring 237 W/mK, fire til fem gange hurtigere end blødt stål, mens dets smeltepunkt kun er 660 °C. Oxidlaget på overfladen smelter nær 2.072 °C. Det mellemrum mellem smeltning af basen og gennembrydning af oxidet er så snævert, at enhver ekstra varme fra en overdimensioneret ledning umiddelbart ser ud som gennembrænding eller hængende.
Tre ledningsrelaterede faktorer bliver den kritiske variabel under 3 mm tykkelse:
- Varmetilførsel: en ledning med større diameter kræver højere strøm for at smelte, og den tynde sektion kan ikke absorbere denne energi hurtigt nok.
- Buekraft: tunge 5xxx ledninger producerer en varmere, mere aggressiv bue, der skærer gennem tyndt materiale, før poolen kan fryse.
- Fluiditet: en tråd, der væder hurtigt, lukker svejsebassinet hurtigere, hvilket reducerer den tid, hvor den smeltede zone forbliver åben på tynd plade.
Gennembrænding opstår, når svejsebadet trænger igennem hele sektionstykkelsen, og smeltet metal falder ud. På aluminium under 3 mm er gennembrænding et ledningsvalgsproblem, før det er et indstillingsproblem.
Alloy Family First: 4xxx vs 5xxx
For tyndt aluminium er 4xxx-familien (aluminium-silicium) den sikrere standard, mens 5xxx-ledninger (aluminium-magnesium) er reserveret til samlinger, der har brug for deres styrke eller korrosionsmatch.
ER4043 og ER4047 er de to 4xxx-ledninger, som fabrikanter stoler på for tyndt materiale. Deres siliciumindhold på henholdsvis 5% og 12% sænker smelteområdet og øger flydendeheden, så svejsebassinet vådes og fryser hurtigt - en hurtig nedfrysning er det bedste forsvar mod gennembrænding. På 6xxx uædle metaller, såsom 6061, modstår 4xxx ledninger også varme revner bedre end 5xxx ledninger.
ER5356 og ER5183, 5xxx arbejdshestene, leverer højere svejset styrke og et godt farvematch efter anodisering på 5xxx uædle metaller. Afvejningen på tynd plade er en hårdere bue og en langsommere befugtning af pool. Når samlingen virkelig har brug for 5xxx styrke, er 1,0 mm ER5356 brugbar; 1,2 mm er sjældent berettiget på 2 mm lager.
| Udvælgelseskriterium | ER4043 (Al-Si5) | ER5356 (Al-Mg5) |
| Bedste uædle metal match | 3xxx, 6xxx, 6061, støbt aluminium | 5xxx, 5052, 5083, 5086 |
| Modstand mod varmebrud på 6xxx | Høj | Moderat, kræver omhyggelig teknik |
| Som svejset styrke | Lavere, omkring 170-200 MPa | Højer, about 240-280 MPa |
| Væske på tynd plade | Fremragende, hurtig befugtning | Lavere, hårdere bue |
| Anodiseret farvematch | Mørkere grå | Godt match på 5xxx base |
| Gennembrændingsrisiko på 2 mm | Lavere | Højer |
For de fleste tynde 6xxx-sektioner er ER4043-produktlinjen nedenfor et praktisk udgangspunkt for prøvekørsler.
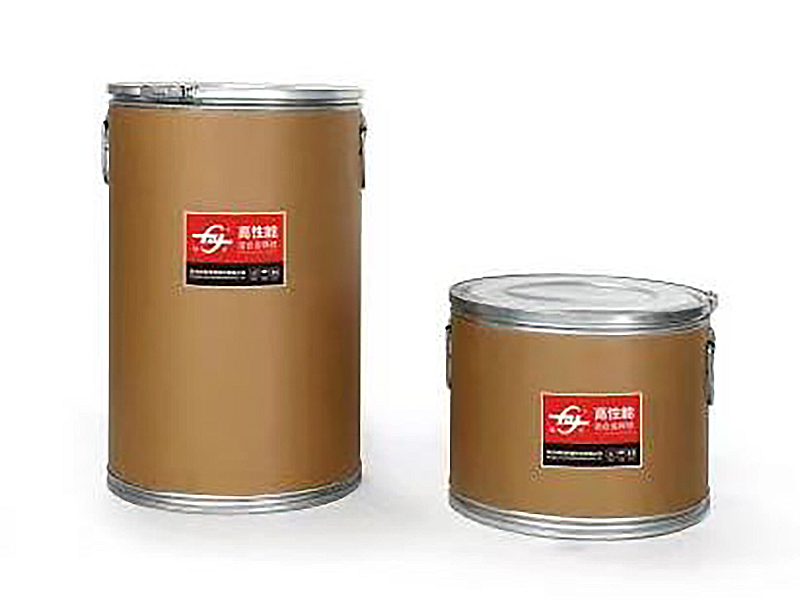 ER4043 Silicium aluminium svejsetråd til tynde 6xxx sektioner Dette 5% silicium fyldmetal tilbyder god flydeevne og penetration, hvilket gør det til et praktisk udgangspunkt for prøvekørsler på tynde 6xxx aluminiumssektioner, før du justerer tråddiameteren. Se produkt →
Tråddiameter styrer varmetilførsel
Tråddiameteren er det mest direkte håndtag på varmeinput: For aluminium, der er tyndere end 3 mm, fald fra 1,2 mm til 1,0 mm eller 0,8 mm, før du rører ved spænding eller rejsehastighed.
Brug tykkelsen af samlingen til at indstille startdiameteren, og behandl det aktuelle område som konsekvensen, ikke input. En 1,2 mm ledning har brug for ca. 120-160 A for at smelte ordentligt; en 0,8 mm tråd smelter rent ved 60-90 A. På 2 mm plade er denne forskel linjen mellem en sprød perle og en række huller.
Fodring er den anden halvdel af diameterproblemet. Aluminiumtråd er blødt, og 0,8 mm tråd har cirka en tredjedel af søjlestyrken på 1,2 mm. Det er grunden til, at støbe- og helixtolerancer betyder noget: støbning, den naturlige diameter af trådløkkerne, skal forblive mellem 300 og 600 mm, mens helix, det lodrette løft fra en flad overflade, skal holde sig under 12 mm. Værdier uden for dette område producerer fugleindlejring, uregelmæssige buestarter og inkonsekvent ledningsforlængelse.
Til tynde 4xxx applikationer, hvor poolen skal fryse så hurtigt som muligt, skubber ER4047 med 12 % silicium flydendeheden endnu længere end ER4043.
 ER4047 MIG-svejsetråd i aluminium med 12 % silicium Med 12 % silicium leverer denne tråd en højere fluiditet end ER4043, hvilket hjælper svejsebassinet med at fryse hurtigere til tynde 4xxx-applikationer. Giver også fremragende korrosionsbestandighed og lav deformation. Se produkt →
Foderbarhed og forsyningskvalitet afgør konsistens
Konsekvent tyndpladesvejsning er umulig, hvis legeringskemi, overfladetilstand og mekaniske tolerancer glider mellem spolerne.
Porøsitet på aluminium kommer for det meste fra brint, introduceret af overfladeoxider, trækkende smøremidler og absorberet fugt. En tråd, der ser ren ud, kan stadig bære nok rester til at producere porøsitet i hver svejsning. Pålidelige leverandører kontrollerer hele linjen - støbning, homogenisering, tegning, rengøring og lagvikling - og backer hver varme med testdata.
Certificeringer signalerer også, hvilke brancher en leverandør allerede betjener. Accepterede tredjepartsmærker for aluminiumssvejsetråd omfatter DB, CE, ABS, DNV og CCS. En producent, der er indehaver af maritime og jernbanecertificeringer, har bestået revisioner, som de fleste wirefabrikker til generelle formål aldrig forsøger. Hangzhou Kunli Welding Materials Co., Ltd. er en sådan producent: den positionerer sig som en import-erstatningsproducent af højtydende aluminiumssvejsetråd med mere end 20 års erfaring i produktion af aluminiumtråd, en årlig kapacitet på over 2.500 tons og omkring halvdelen af sin produktion eksporteret til over 30 lande.
En fem-trins udvælgelsesworkflow
De fem-trins arbejdsgange nedenfor gælder for alle tynde aluminiumsjob, uanset om du kører MIG, TIG eller pulseret GMAW.
- Identificer basislegeringen og temperamentet. Bekræft, om det er en 6xxx-legering som 6061-T6 eller en 5xxx-legering som 5083, fordi det alene afgør fyldstoffamilien.
- Lås legeringsfamilien. Brug 4xxx til 6xxx tyndt lag og 5xxx til 5xxx tyndt lager; match fyldstoffet med basismetallet, før du overvejer diameteren.
- Vælg diameteren fra tykkelsestabellen. Start ved 0,8 mm op til 1,5 mm ark og 1,0 mm fra 1,5 til 3 mm; kun bevæge sig op til 1,2 mm, når samlingen overstiger 3 mm.
- Tjek foderbarhedsdataene. Bekræft støbning mellem 300 og 600 mm, spiral under 12 mm, og en ren, blank trådoverflade med stabil spolelagsvikling.
- Anmod om sporbare kvalitetsdokumenter. Bed om varmecertifikatet, legeringssammensætningsrapporten og kopier af certificeringer som DB, CE, ABS, DNV eller CCS inden den første prøveordre.
At arbejde gennem disse fem punkter tager omkring ti minutter pr. materialeskift og eliminerer de fleste tyndpladefejl, før de når svejsecellen. For en fortættet version af den samme logik er hurtig beslutningsvejledning til ledningsvalg på denne side komprimerer alle fem checks til et enkelt referencekort.
Ofte stillede spørgsmål
Hvad er den bedste aluminiumssvejsetråd til tyndt aluminium?
For de fleste tynde aluminiumsarbejder mellem 1,5 og 3 mm er ER4043 ved 1,0 mm standardudgangspunktet. ER4047 er et bedre valg, når du har brug for maksimal flydende og hurtigst mulig frysning, og ER5356 hører hjemme på 5xxx uædle metaller, hvor styrke eller farvematch betyder mere end let kontrol.
Kan jeg bruge ER5356 til tyndt aluminium?
Ja, med to betingelser: basismetallet skal være en 5xxx-legering, og diameteren skal være 1,0 mm eller mindre. Hold strømstyrken lav og kørehastigheden høj, fordi den varmere 5xxx lysbue ellers vil skubbe gennembrænding.
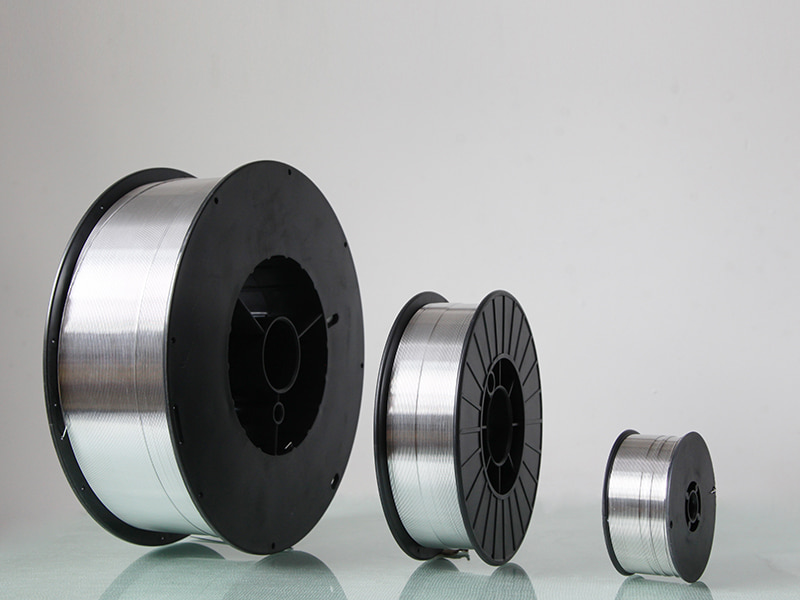 ER5356 aluminiumssvejsetråd til 5xxx legeringer og tynde plader Dette 5% magnesium fyldmetal passer til 5xxx basismetaller i tynde tykkelser, når der bruges 1,0 mm eller mindre diametre. Hold strømstyrken lav og kørehastigheden høj for at undgå gennembrænding. Se produkt →
Hvilken tråddiameter er bedst til 1,5 til 2 mm aluminium?
Brug 0,8 mm til 1,5 mm-området og 1,0 mm til springet til 2 mm. Begge holder strøm under 110 A, hvilket giver svejsebadet tid nok til at størkne, før varmen trænger igennem hele sektionen.
Hvorfor bliver min tynde aluminiumssvejsning ved med at revne?
Revner på tynde 6xxx plader er næsten altid varmrevner fra et magnesiumrigt fyldstof eller en underdimensioneret svejsepool. Skift til ER4043 eller ER4047, hold samlingen ren, og øg rejsehastigheden, så poolen ikke opholder sig.
NEXT:Aluminiumslegeringstråd til 3D-udskrivning: egenskaber, anvendelser og fordele ved fremstilling af metaladditiv
Relaterede produkter
-
 Se mere
5154 aluminiumslegering svejsetråd
-
 Se mere
ER4043 Silicium aluminium svejsetråd
-
 Se mere
ER4047 Aluminium Mig svejsetråd
-
 Se mere
ER5154 Al-Mg legeret tråd
-
 Se mere
ER5087 Magnesium aluminium svejsetråd
-
 Se mere
Aluminiumssvejsetråd ER5183
-
 Se mere
Aluminiumssvejsetråd ER5356
-
 Se mere
ER5554 Aluminium svejsetråd
-
 Se mere
ER5556 Aluminium svejsetråd
-
 Se mere
ER1100 Aluminium svejsetråd
-
 Se mere
ER5754 Aluminium svejsetråd
-
 Se mere
ER2319 Aluminium svejsetråd

