
Forlængelse af aluminiumssvejsetråd: Nøglefaktorer, der bestemmer svejsekvaliteten
En fabrikationsbutik i Shandong skiftede fra importeret ER5356 til en billigere lokal ledning sidste år. Kemicertifikatet viste 4,8 % magnesium, men lottestrapporten angav forlængelse ved 11 % i stedet for de forventede 22 %. Inden for to uger ramte bøjningstestafvisningerne 30 %, og MIG-svejsninger på 5083 plader revnede langs fusionslinjen under frigivelse af fiksturen.
Tråden opfyldte sin kemispecifikation og fejlede stadig i produktionen. Den manglende specifikation var forlængelse. For aluminiumssvejsetråd er forlængelse den mekaniske egenskab, der forbinder legeringsdesign, tegne- og udglødningsproces og endelig svejseintegritet. Det er også det tal, de fleste købere springer over.
Hvad aluminiumssvejsetrådsforlængelse virkelig måler
Forlængelse er procentdelen af plastikforlængelse, som en trådprøve når ved brud i en standardiseret træktest, og det er det mest direkte mål for fyldmetal duktilitet tilgængeligt på et materialecertifikat.
I trækprøven defineret af AWS A5.10 trækkes en trådprøve til brud, og forlængelse er stigningen i gauge-længden divideret med den oprindelige længde, udtrykt i procent. Større forlængelse betyder, at tråden absorberer mere plastik, før den går i stykker. I en svejseaflejring afgør den samme egenskab, om størknet metal kan strække sig under krympespænding uden at rive.
To værdier betyder noget. Trådforlængelse beskriver råmaterialet; Som-svejset aflejringsforlængelse beskriver det størknede svejsemetal og forudsiger reel serviceydelse. En komplet testrapport angiver begge dele.
Hvorfor forlængelse direkte styrer svejsekvaliteten
En svejseaflejring med tilstrækkelig forlængelse modstår størkningsrevner, består guidede bøjningstests og tolererer driftsbelastninger uden skøre svigt, mens en lavforlængelse multiplicerer risikoen for alle tre.
Når en svejsning afkøles, krymper aluminium ca. 6% efter volumen, og den størknende aflejring skal deformeres plastisk for at optage denne belastning. Kemi styrer modstandsdygtighed over for varmerevner i det skøre temperaturområde, men efter størkning bærer forlængelsen belastningen. Bøjningstest er forlængelsestest i en anden geometri.
- Bøjningstest bestået uden kantrivning
- Revner og stressforhøjere absorberer belastning
- Konsekvent trådfremføring i MIG-pistoler
- Pålidelig træthedsadfærd på strukturelle rammer
- Fusion-line revner under frigivelse af armaturet
- Bøjningsafvisninger på marine- og jernbanekomponenter
- Revner ved krater og start-stop-punkter
- For tidlig fejl på vibrerende samlinger
Marine og kryogene fabrikanter vælger magnesiumlegerede 5xxx fyldstoffer for styrke plus duktilitet.
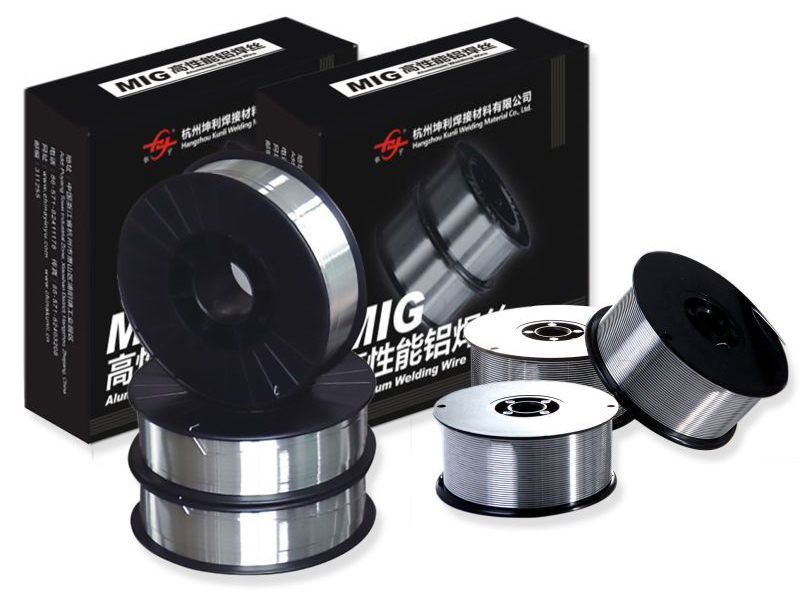 ER5183 aluminiumssvejsetråd til marine og kryogene applikationer Dette magnesium-mangan fyldstof tilbyder høj svejset styrke og havvandskorrosionsbestandighed, hvilket gør det til et pålideligt valg til samlinger i 5xxx-serien, hvor forlængelsesværdier skal verificeres på certifikatet. Se produkt →
Fem faktorer, der bestemmer den endelige forlængelse
Legeringskemi, koldtrækningshistorie, endelig udglødning, tråddiameter og overfladetilstand kombineres for at indstille forlængelsesværdien trykt på certifikatet.
- Legeringskemi. Magnesium øger hærdningsgraden og den endelige styrke; silicium sænker duktiliteten. ER5356 og ER5183 leverer højere forlængelse end ER4043 ved tilsvarende temperament.
- Tegnings- og udglødningshistorie. Koldtrækning fra stang til 1,2 mm øger styrken og ødelægger forlængelsen. En ordentlig endelig udglødning genopretter duktiliteten; en underglødet ledning kan løbe 10-15 punkter lavere.
- Tråddiameter. Tråd under 1,0 mm modtager mere kumulativ trækreduktion og har brug for strammere udglødningskontrol for at matche forlængelsen af 1,6 mm tråd.
- Overfladetilstand. Ridser, dannelse af smøremidler og oxidpletter fungerer som hak, der udløser tidlige brud i trækprøven og forkorter kontaktspidsens levetid.
- Batch-konsistens. En lille forskydning i glødeovnens temperatur kan forskyde forlængelsen med 5-8 point mellem partier med identisk kemi.
Hvis din anvendelse afhænger af den højere duktilitet af 5xxx legeringer, skal du kontrollere de dokumenterede værdier før bestilling.
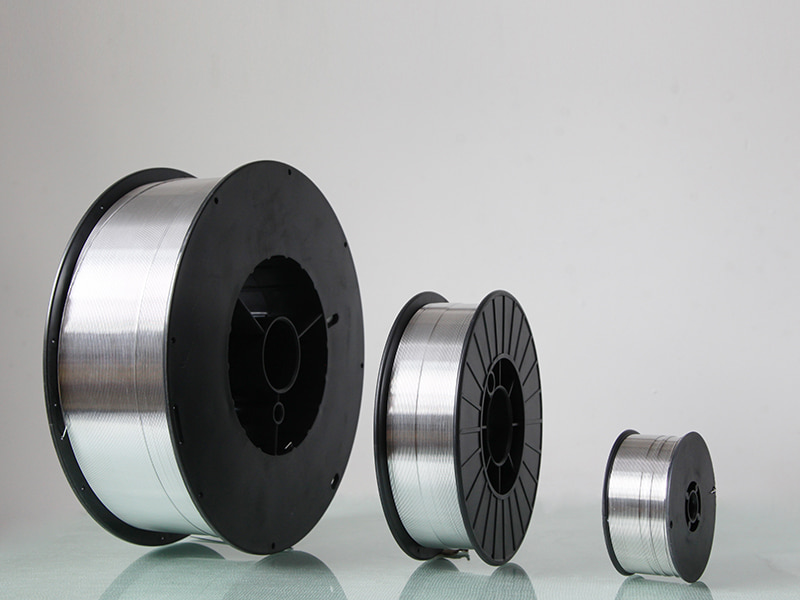 ER5356 aluminiumssvejsetråd med dokumenterede forlængelsesværdier Anbefalet til 5xxx og 6xxx legeringer, denne 5% magnesiumtråd matcher anodiseret basismetalfarve. Tjek den anførte forlængelse mod AWS A5.10, før du bestiller, for at bekræfte, at den opfylder dine duktilitetskrav. Se produkt →
Sådan bekræfter du forlængelse, når du køber ledning
Bed om partispecifikke mekaniske testrapporter, bekræft, at målelængden og testmetoden stemmer overens med AWS A5.10, og valider nummeret med din egen indgående inspektion.
- Kræv overensstemmelsescertifikater med angivelse af faktiske testdata for leverede tromler, ikke brochureserier.
- Tjek råmaterialesporet: basislegering, valsetrådskilde, trækpas og udglødningsregistreringer.
- Bekræft testmetoden; forskellige målelængder giver forskellige forlængelsestal.
- Kør en indgående guidet bøjningstest på en rillet plade til kritisk arbejde.
| Legering | Trådforlængelse, udglødet | Aflejringsforlængelse | Karakteristisk |
| ER1100 | 30-40 % | 18-30 % | Maksimal duktilitet, lav styrke |
| ER4043 | 12-18 % | 6-12 % | Siliciumbaseret, revnebestandig, anodiseringsmatch |
| ER4943 | 15-20 % | 9-14 % | Højere styrke end ER4043, god farvematch |
| ER5356 | 20-26 % | 14-19 % | Høj styrke, duktil, farvematch |
| ER5183 | 20-25 % | 15-20 % | Marine-grade, kryogen sejhed |
| ER5556 | 22-28 % | 15-20 % | Højeste magnesium, maksimal styrke |
For 6061 og andre varmebehandlelige legeringer forbliver ER4043 standardfyldstof og er bredt på lager.
 ER4043 Silicium aluminium svejsetråd til varmebehandlelige legeringer Et bredt lagerført 5% siliciumfyldstof med fremragende flydeevne, ideel til 6061 og lignende legeringer. Bekræft producentens procesregistreringer for at bekræfte, at forlængelsen er konsistent på tværs af batcher før brug. Se produkt →
Bekræft, at producenten dokumenterer kvalitetskontrolproces fra legering til færdig tråd og kan levere procesregistre efter anmodning. Sporbarhed er det eneste praktiske bevis på, at forlængelse kan gentages på tværs af batcher.
For strukturelle programmer, se efter institutionel validering. Hangzhou Kunli Welding Materials Co., Ltd. har DB-, CE-, ABS-, DNV- og CCS-godkendelser og kvalificerede forsyningsforhold med CRRC og Maersk.
Praktiske trin til at beskytte forlængelse i produktionen
Forlængelsen, der er indbygget i tråden, bevares kun, hvis opbevaring, fødesystem og svejseparametre forhindrer overfladeskader, fugtoptagelse og utilsigtede ændringer i lysbuen.
- Opbevar åbne spoler i tørre skabe under 40 % relativ luftfugtighed; fugt vokser oxidlag, der fungerer som revneinitiatorer.
- Før gennem PTFE-foringer med minimale bøjninger; knæk koldbearbejdning af ledningen og forringer duktiliteten.
- Udskift kontaktspidser, når slid på boringen overstiger 0,1 mm; slidte spidser tilføjer friktion og ridser ledningen.
- Hold stick-out i området 15-20 mm; overdreven stick-out øger modstandsopvarmningen.
- Opbevar tråd i original emballage indtil brug; hudolier skaber porøsitetsbaner.
Ofte stillede spørgsmål om trådforlængelse
Hvad er en god forlængelsesprocent for aluminiumssvejsetråd?
For udglødet tråd leverer 5xxx-legeringer typisk 20-28%, 4xxx-legeringer 12-18% og ER1100 over 30%. For indskud i strukturel service er minimum 14-18 % en pålidelig tærskel.
Betyder højere forlængelse altid bedre svejsekvalitet?
Nr. ER4043 har lavere forlængelse end ER5183, men bedre revnemodstand på varmebehandlelige legeringer, fordi silicium styrer størkningsområdet. Balancer forlængelse med styrke, korrosionsrespons og revneadfærd.
Hvorfor viser 5xxx ledninger større forlængelse end 4xxx ledninger?
Magnesium i 5xxx ledninger styrker ved solid opløsning uden det skøre siliciumnetværk, der begrænser duktiliteten i 4xxx ledninger. Udglødning genopretter trukket tråds duktilitet; kemien sætter loftet.
Hvilken standard regulerer forlængelsestest for aluminiumssvejsetråd?
AWS A5.10 klassificerer aluminiumsfyldmetaller og refererer til trækprocedurer; ISO 18273 definerer legeringsbetegnelser. Sammenlign kun værdier under samme målelængde og testmetode.
NEXT:Aluminiumssvejsetråd til tyndt aluminium: Nøglevalgsfaktorer forklaret
Relaterede produkter
-
 Se mere
5154 aluminiumslegering svejsetråd
-
 Se mere
ER4043 Silicium aluminium svejsetråd
-
 Se mere
ER4047 Aluminium Mig svejsetråd
-
 Se mere
ER5154 Al-Mg legeret tråd
-
 Se mere
ER5087 Magnesium aluminium svejsetråd
-
 Se mere
Aluminiumssvejsetråd ER5183
-
 Se mere
Aluminiumssvejsetråd ER5356
-
 Se mere
ER5554 Aluminium svejsetråd
-
 Se mere
ER5556 Aluminium svejsetråd
-
 Se mere
ER1100 Aluminium svejsetråd
-
 Se mere
ER5754 Aluminium svejsetråd
-
 Se mere
ER2319 Aluminium svejsetråd

