
MIG aluminium svejsetråd vs TIG aluminium svejsestang: Valgvejledning
En beslutning mellem MIG aluminiumsvejsetråd og TIG aluminiumsvejsestang handler sjældent om, at ét produkt er overlegent. En 12 kg spole af ER5356 MIG tråd og et 1 kg bundt af ER5356 lige TIG stænger bærer det samme legeringsnummer, men de tjener forskellige produktionsforhold. MIG-tråden skal føres gennem en liner, kontaktspids og dyse uden fuglenedning eller burnback. TIG-stangen skal forblive lige, ren og nem at føre med hånden i en lille vandpyt. Den samme metallurgi opfører sig anderledes, når deponering er automatisk i stedet for manuel.
Konklusionen i én sætning: Vælg MIG aluminiumsvejsetråd, når du har brug for afsætningshastighed på 3 mm og tykkere materiale; vælg TIG aluminiumsvejsestang, når du har brug for varmestyring og fugekosmetik på tynde sektioner eller kritiske rodgennemløb.
Procesforskelle, der ændrer fyldstofvalg
MIG-svejsealuminium bruger en kontinuerlig trådelektrode og en lysbue, der smelter både basismetallet og tråden. TIG-svejsealuminium bruger en ikke-forbrugbar wolframelektrode, en lysbue og en separat påfyldningsstang. Denne forskel påvirker, hvordan du køber og håndterer fyldmetallet.
| Sammenligningspunkt | MIG aluminium svejsetråd | TIG svejsestang i aluminium |
|---|---|---|
| Udfyldningsformular | Kontinuerlig oprullet wire | Klip stang eller wire frem i hånden |
| Varmekontrol | Indstillet efter spænding, trådtilførsel og trigger | Fodpedal justerer strømstyrken øjeblikkeligt |
| Praktisk tykkelse | Bedst fra 3 mm og opefter | Bedst fra 0,8 mm til 6 mm |
| Deponeringshastighed | Høj; flere kg i tiden på lange led | Lav til moderat; begrænset af håndfodring |
| Svejseudseende | Lad konveks, kommerciel afslutte | Glat, ren, nem at kontrollere på synlige overflader |
| Typiske defekter | Foderproblemer, burnback, porøsitet | Wolfram inklusion, buevandring, forvrængning |
| Operatør dygtighed | Opsætning er kritisk; teknik lettere at lære | Høj manuel færdighed; koordinering af fakkel og stang |
Begge processer bruger 100% argon eller en argon-heliumblanding til aluminium. Ingen af dem bruger flux-tråd i normal produktion. Legeringsudvalget er det samme for MIG-wire og TIG-stang, hvorfor proces- og samlingskravene driver den endelige købsbeslutning mere end legeringsfamilien alene.
Legeringsfamilier: 4xxx vs 5xxx Fyldstoffer
TIG-stang og MIG-wire fås i de samme legeringsfamilier. At læse "stang" i et delnummer betyder ikke lavere kvalitet; det betyder, at materialet er skåret i længden og beregnet til manuel fodring. Den metallurgiske udvælgelseslogik forbliver den samme.
4xxx-serien: Siliciumbaserede fyldstoffer
ER4043 er standardfyldstof til svejsning af 6061, 6063 og mange støbte aluminiumsdele. Den indeholder omkring 5% silicium, som giver en flydende vandpyt, god befugtning og modstandsdygtighed over for varme revner. Det er tilgivende på snavsede eller blandede uædle metaller og fungerer godt i både MIG- og TIG-applikationer. Afvejningen er lavere styrke ved svejsning og en grå eller mørk finish efter anodisering. Til reparationsarbejde og tynde profiler, ER4043 silicium aluminium svejsetråd er ofte førstevalg.
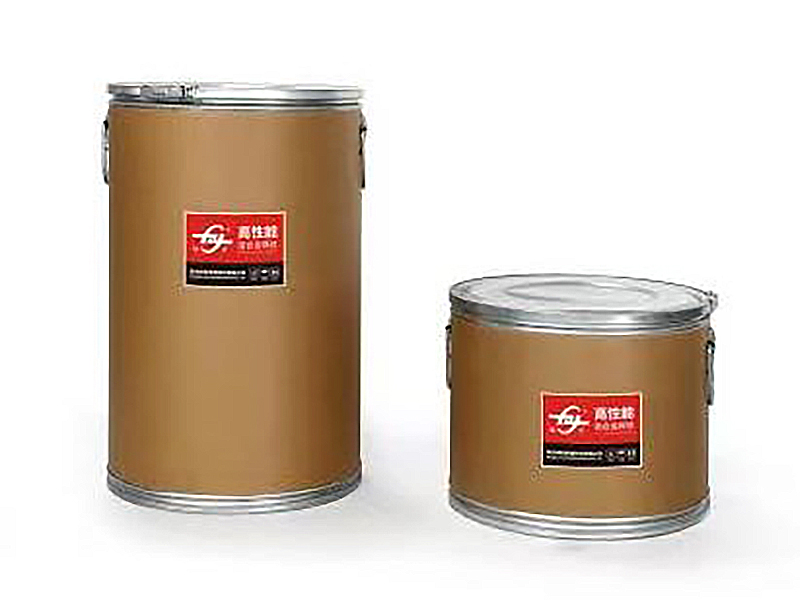 ER4043 Aluminiumsvejsetrådsproducenter, leverandører Som Kina ER4043 aluminiumsvejsetrådsproducenter og OEM/ODM-leverandører, leverer Hangzhou Kunli svejsematerialer Co., Ltd. Se produkt →
5xxx-serien: Magnesium-baserede fyldstoffer
ER5356 tilføjer omkring 5 % magnesium og producerer højere trækstyrke, bedre farvematch efter anodisering og stærkere korrosionsbestandighed i marine atmosfærer. Det er en almindelig TIG-stang til bådreparationer og arkitektoniske skinner, og en almindelig MIG-wire til rammer, trailere og trykbeholdere. For 5083 uædle metal giver ER5183 en lidt højere styrke ved svejsning og bedre saltvandsservice end ER5356. Butikker, der svejser aluminium af marinekvalitet, skifter ofte til ER5183 aluminium svejsetråd til bygningsarbejde. Hvor samlingen skal matche anodiseret farve efter svejsning, ER5356 aluminium svejsetråd forbliver referencevalget.
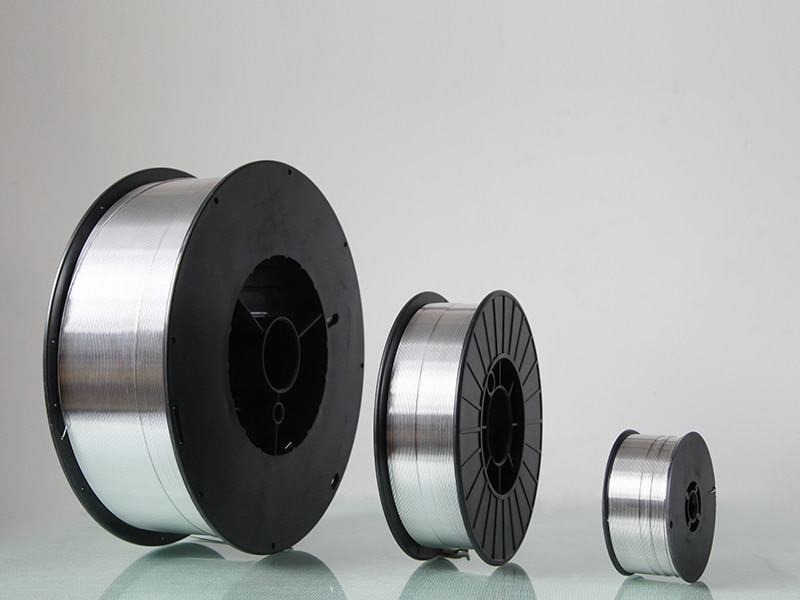 Aluminiumssvejsetråd ER5356 - Kunliwelding Producent Kunli er din go-to-grossist for aluminiumsvejsetråd ER5356, der tilbyder ideel korrosionsbestandighed og styrke. Velegnet til marine,... Se produkt →
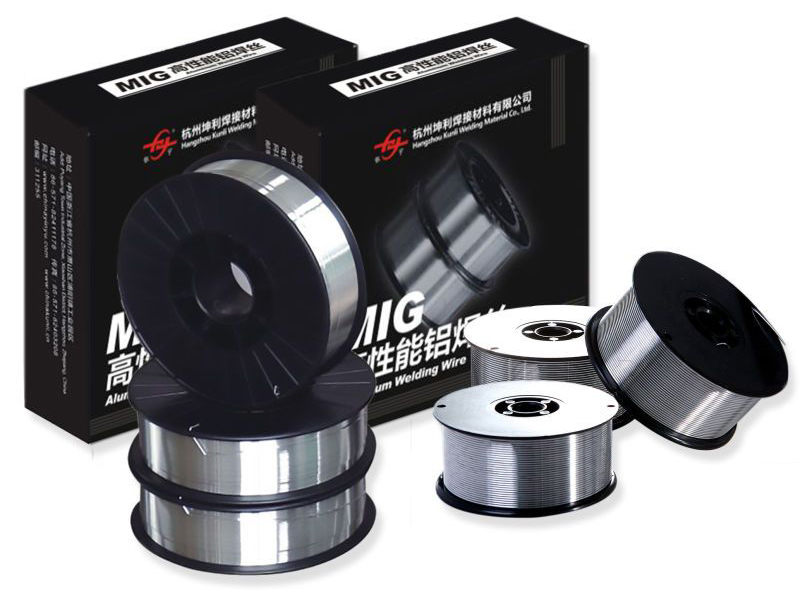 Aluminiumsvejsetråd ER5183 Producenter - Kunli Leverandører Aluminiumsvejsetråd ER5183 leveret af Kunli-producenten, velegnet til bil- og industriel svejsning med stor styrke og korr... Se produkt →
| Legering | Serie | Nøgle tilføjelse | Bedste basismetaller | Anodisering | Typisk brug |
|---|---|---|---|---|---|
| ER4043 | 4xxx | 5% Si | 6061, 6063, støbt | Grå til mørk | Ekstruderinger, tynde sektioner, støbt reparation |
| ER5356 | 5xxx | 5 % Mg | 5052, 5083, 6061 | Godt farvematch | Marine, arkitektonisk, bilindustrien |
| ER5183 | 5xxx | ~5 % Mg plus små justeringer | 5083, 5086, 5052 | Lidt farveforskel | Skibe, tanke, højstyrke fabrikationer |
Hvis du svejser aluminium i 6xxx-serien, er en 4xxx spartelmasse normalt det sikreste valg, når revner og flow er de største risici. Hvis du har brug for styrke og korrosionsbestandighed i et 5xxx basismetal, skal du bruge et 5xxx fyldstof. Denne regel gælder både for spole MIG-tråde og lige TIG-stænger.
Praktiske udvælgelseskriterier for svejseværkstedet
Næste trin er at matche udfyldningsformularen til jobbet. Brug følgende vejledning:
- Vælg TIG aluminiumsvejsestang, når samlingen er synlig, grundmetallet er tyndt, eller specifikationen kræver minimal forvrængning.
- Vælg MIGsvejsetråd, når du har lange samlinger, tykke sektioner eller en produktionsplan, der fortsætter med kontinuerlig produktion.
- Tilpas fyldstoflegeringen til basismetallet: 4xxx for 6xxx og støbegods, 5xxx for 5xxx og nogle 6xxx applikationer.
- Tjek diameteren: En 1,6 mm stang er praktisk til TIG på 2–3 mm plade, mens 1,2 mm MIG-tråd er et almindeligt udgangspunkt for produktionsvejsning.
Position og adgang har også betydning. En TIG-brænder kan nå snævre hjørner og indvendige profiler med en kortere stang. En MIG-pistol er hurtigere på lange vandrette filer og lodret-op-svejsninger, efter at operatøren har udviklet teknikken. Hvis du opsætter en automatiseret eller robotcelle, er MIG-tråd næsten altid det praktiske svar, fordi det giver ensartede feed- og procesdata.
For en trin-for-trin opdeling af, hvordan man kombinerer disse variabler, se vores guide til valg af MIG og TIG aluminiumspartel . Den dækker matchning af uædle metal, trådfremføringsindstillinger og almindelige defekter på ét sted.
Kvalitets- og indkøbsproblemer, der afgør projektomkostninger
Aluminiumsfyldmetal er ikke en handelsvare, hvis leverandøren ikke kan kontrollere produktionsprocessen. De synlige forskelle viser sig i afvisningsprocenter, omarbejdning og leveringsforsinkelser.
- Overfladerenhed. Aluminiumoxid absorber fugt fra luften. Dårlig overfladeforbehandling giver porøsitet i både MIG- og TIG-svejsninger.
- Diameter tolerance. En ledning, der driver uden for tolerancen, ændrer både tilførsel og fyldstofvolumen. For TIG-stænger påvirker det samme problem vandpytkontrol.
- Støbt og helix. For MIG-wire forårsager åben støbt eller uregelmæssig helix wirestyring, fugledannelse og ujævn bueadfærd.
- Ligehed. Bøjede TIG-stænger er svære at fodre præcist og skaber variation i lange håndsvejsninger.
- Sporbarhed. Varmetal og certificerede mekaniske egenskaber betyder mere, når svejsningen skal inspiceres af en tredjepart.
På vores fabriksproducenter spolede MIG-tråde og TIG-stænger af snitlængde med de samme legeringskontrol- og inspektionsprocedurer. Certificeringer såsom DB, CE, ABS, DNV og CCS understøtter marine-, jernbane- og trykrelaterede applikationer. Når du arbejder med en erfaren producent af aluminiumsvejsetråd , kan du anmode om testcertifikater, dimensionsrapporter og partisporbarhed, før materialet afsendes.
Konklusion: Køb formen, der matcher leddet
For at sætte beslutningen i én sætning: til tykt produktionsarbejde, køb MIG aluminiumsvejsetråd; for præcise, lav varme samlinger, køb TIG aluminium svejsestang.
Mange butikker køber begge dele, fordi ansøgningsmixet skifter fra job til job. Et værksted har muligvis kun brug for TIG-stænger til tyndplade, små tanke og synlige rammer. En fabrikationslinje kan have brug for ti spoler MIG-tråd til en enkelt batch. Kører du begge typer arbejde, forenklere og leverandør, der kan levere begge produkter fra én varme, din holdning og dokumentation.
Når du sammenligner priser, skal du sammenligne den samlede pris pr. færdig svejsning, ikke kun prisen pr. kilogram. MIG-tråd forekommer billigere i store spoler, men opsætning og beskyttelsesgasstrøm kan opveje denne fordel ved korte job. TIG stænger er nemme at opbevare og kræver ikke en trådføder, men operatørtiden er ofte den største omkostning.
Hold materialespecifikationen enkel, verificer leverandørens kvalitetssystem, og vælg den form, som dit udstyr og produktionsvolumen rent faktisk kan understøtte. Hvis du planlægger en stor ordre eller en ny procesvalidering, så tal med en betroet aluminiumsfyldmetalleverandør om legerings-, diameter- og emballeringsmuligheder.
NEXT:Hvad påvirker holdbarheden af 4943 aluminiumsvejsetråd
Relaterede produkter
-
 Se mere
5154 aluminiumslegering svejsetråd
-
 Se mere
ER4043 Silicium aluminium svejsetråd
-
 Se mere
ER4047 Aluminium Mig svejsetråd
-
 Se mere
ER5154 Al-Mg legeret tråd
-
 Se mere
ER5087 Magnesium aluminium svejsetråd
-
 Se mere
Aluminiumssvejsetråd ER5183
-
 Se mere
Aluminiumssvejsetråd ER5356
-
 Se mere
ER5554 Aluminium svejsetråd
-
 Se mere
ER5556 Aluminium svejsetråd
-
 Se mere
ER1100 Aluminium svejsetråd
-
 Se mere
ER5754 Aluminium svejsetråd
-
 Se mere
ER2319 Aluminium svejsetråd

