
Hvordan overfladebehandling forbedrer aluminiumsvejsetråds ydeevne og fremføringsevne
En tråds overflade afgør, om en god legering forbliver god
En fabrikant indlæser en ny spole af 1,2 mm ER5356 aluminium MIG-tråd, indstiller spænding, trådfremføringshastighed og beskyttelsesgas i overensstemmelse med den godkendte procedure og ser derefter, at buen begynder at vandre. Efter tyve meter svejsning brænder kontaktspidsen tilbage. Legeringen er korrekt. Parametrene er korrekte. Gassen er korrekt. Problemet er ofte overfladen af tråden - ikke selve legeringskemien, men måden, hvorpå kemien leveres til svejsningen.
Dette er en almindelig scene i tung fremstilling, og det forklarer, hvorfor trådproducenter investerer i overfladebehandling. Overfladebehandling er et sæt af rengørings-, oxidfjernelses- og smøretrin, der anvendes efter trådtrækning. Det ændrer ikke på AWS-klassifikationen, men det ændrer på, hvor konsekvent trådfremføringen er, hvor meget porøsitet svejsningen indeholder, og hvor længe udstyret holder. En ledning, der ser ren ud, kan stadig indeholde trækrester, løs oxid eller et ustabilt smøremiddellag. I denne artikel fokuserer vi på selve ledningen, ikke på anodiseringen eller belægningen af den færdige aluminiumsdel.
Hvad "Overfladebehandling" betyder for aluminiumsvejsetråd
Overfladebehandling påbegyndes efter den endelige tegningsbeståelse. Aluminiumtråd trækkes gennem karbid- eller diamantmatricer med oliebaserede smøremidler. Noget smøremiddel er nødvendigt for at forhindre ridser, men mængden tilbage på den færdige wire skal kontrolleres. For meget rester godt støv og skaber dampe i lysbuen; for lidt kan få ledningen til at skravle i foringen. En pålidelig producent derfor designer overfladeprocessen omkring et smalt betjeningsvindue.
Rengøring og affedtning
Det første trin fjerner trækolier, fine aluminiumsstoffer og indlejret affald fra ledningen. De fleste produktionslinjer bruger en sekvens af vandige rengøringsbade, børstning eller aftørring og deioniseret skylning. Målet er ikke en helt tør overflade; det er en overflade, der er kemisk ren og klar til næste trin. Hvis rensebadet ikke vedligeholdes ordentligt, kan tråden efterlades striber af fortyndet olie, der senere forårsager svejseporøsitet.
Oxidfjernelse og oxidlagskontrol
Aluminium danner allerede et oxidlag i det øjeblik det udsættes for luft. Det oxid smelter over 2.000°C , herre basismetallet af aluminium smelter kl 660°C . Hvis tykt, løst oxid når svejsebassinet, kan det blive en hurtig indeslutning eller fældegas. Overfladebehandlingsprocessen fjerner det løse oxidlag og efterlader en tynd, ensartet oxidfilm. Den nøjagtige tænkning tænkt vigtigste af legeringen og den vede anvendelse, men konsistensen er det.
Smøring og slutfinish
Efter rensning og oxidkonditionering får tråden en endelig belægning. Det kan være et tørfilmsmøremiddel, en let olie eller en specielt formuleret trækmasse. Denne belægning kontrollerer friktionen mod foringen, kanalen og kontaktspidsen. Den ideelle mængde er tynd nok til at undgå røg og porøsitet, men alligevel stærk nok til at understøtte lange robotkabler og høje rejsehastigheder. Trådproducenter kontrollerer også den endelige overfladeruhed under den sidste trækning; en ru finish kan skrabe indersiden af foringen og kaste partikler ind i fodersystemet.
Selv med en perfekt belægning vil inkonsekvent diameter besejre overfladebehandlingen. Pasformen mellem ledningen og kontaktspidsen ændres med det samme, når ledningen er overdimensioneret eller underdimensioneret. Vores artikel om hvordan diametertolerance påvirker MIG-svejsning forklarer, hvorfor dette problem dukker op på butiksgulvet.
Foderbarhed: Hvor overfladebehandling påvirker produktiviteten
Foderbarhed er det første sted, hvor en dårligt behandlet overflade bliver tydelig. Tråden skal bevæge sig gennem en foring, et rør og en kontaktspids uden at bukke. Hver stigning i friktion ændrer modstanden på drivrullerne og kan forvandle en stabil bue til en fuglerede. Overfladelaget styrer meget af denne friktion. En tør eller ru ledning kan overophede kontaktspidser og brænde tilbage, mens en ledning med for meget smøremiddel kan tilsmudse foringen og kræve hyppig rengøring.
Smøremiddelkemi og restkoncentrationskontrol
Aluminium har en høj friktionskoefficient sammenlignet med stål, især når det er tørt. Et kompatibelt smøremiddel reducerer friktionen uden at forurene svejsningen. Kemien skal være stabil ved de forhøjede temperaturer inde i et brænderkabel og må ikke reagere med aluminiumoxid. Restkontrol er lige så vigtig. Når en fabrikant skifter fra en spole til en anden, bør smøremiddelbelastningen være ensartet; en kraftig belægning på den ene spole og en tør belægning på den næste vil få processen til at opføre sig anderledes. Til en MIG-operation med høj volumen kan en ledning som f.eks ER5356 aluminium svejsetråd med en tynd, ensartet belægning gør robotkørsler forudsigelige.
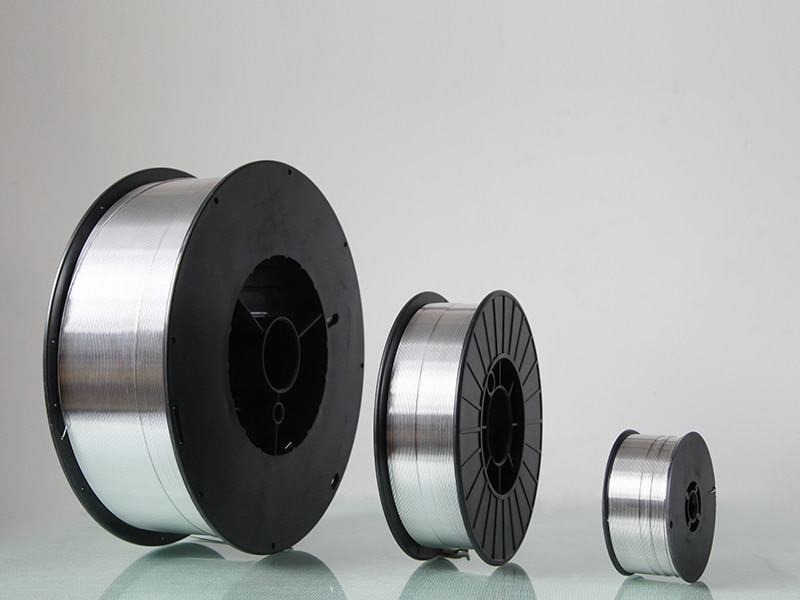 Aluminiumsvejsetråd ER5356 - Kunliwelding Producent Kunli er din go-to-grossist for aluminiumsvejsetråd ER5356, der tilbyder ideel korrosionsbestandighed og styrke. Velegnet til marine,... Se produkt →
Støbt, helix og diameter som komplementære kontroller
Overfladetilstand er ikke hele historien. Støbning og helix beskriver trådens form, når en længde frigøres fra spolen. AWS A5.10 dokumenterer acceptable værdier, og de bør være stabile fra spole til spole. Hvis helixen er høj, presser tråden mod ændringsvæggen, friktionen øges, og smøremidlet skrabes ujævnt af. Hvis afstøbningen er for lille, vil ledningen muligvis ikke rette sig ud, før den når kontaktspidsen. Overflade og geometri skal kontrolleres sammen, fordi et smøremiddel ikke kan kompensere for dårlig trådgeometri. Erfarne operatører kender den adressering trådfremføringsadfærd nogle gange betyder det at skifte ledningskilden, ikke pistolforingen.
Svejsekvalitet: porøsitet, oxidindeslutninger og fugt
Overfladebehandling påvirker også metallurgiske resultater. Aluminiumoxid fugtr fugt fra fugtig luft og danner hydrerede oxider. I svejsebuen dissocieres denne fugt til brint og ilt. Smeltet aluminium kan opløse en stor mængde brint, men når svejsebassinet størkner, falder brintopløseligheden kraftigt, og gassen fanges som porøsitet. Dette er grunden til, at en tråd med et ukontrolleret oxidlag kan producere porøsitet, selv når basismetallet er leje.
Resterende træksmøremiddel er en anden gaskilde. Når et tungt olielag kommer ind i lysbuen, fordamper det hurtigt. Hvis beskyttelsesgassen ikke kan rense dampen fra svejsebassinet, er resultatet nålehuller og overflademisfarvning. Den korrekte overfladebehandling fjerner ikke nødvendigvis alt smøremiddel; det fjerner det overskydende og efterlader og kontrolleret mængde. Den samme logik gør sig gældende for aluminiumsfindele fra børstning. Hvis trådoverfladen bærer løse partikler, kan disse partikler falde ned i svejsebassinet og fungere som oxidindeslutninger.
For strukturel og marin fremstilling er porøsitet ikke kun en kosmetisk defekt; det reducerer træthedsstyrken og kan få en svejsning til at svigte under dynamisk belastning. Højstyrke magnesiumlegeringsfyldstoffer som f.eks ER5183 aluminium svejsetråd vælges ofte til disse applikationer, men legeringen fungerer kun, hvis trådoverfladen er ren, og smøremiddelbelastningen er korrekt.
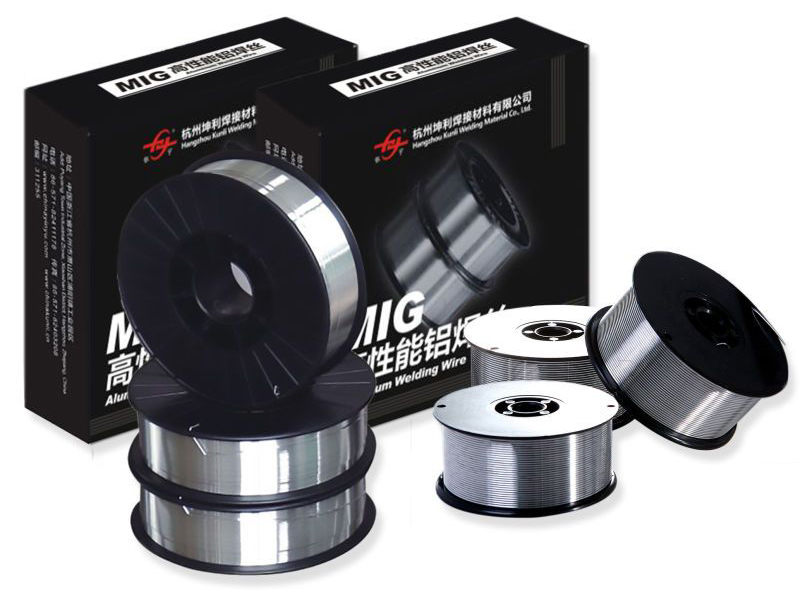 Aluminiumsvejsetråd ER5183 Producenter - Kunli Leverandører Aluminiumsvejsetråd ER5183 leveret af Kunli-producenten, velegnet til bil- og industriel svejsning med stor styrke og korr... Se produkt →
Legeringsfamilier har forskellige overfladefølsomheder
Forskellige aluminiumslegeringer reagerer forskelligt på overfladebehandling. Magnesiumbærende 5xxx ledninger er hårdere og mere slibende mod foringen, så smøretrinnet skal være robust nok til at klare lange fremføringsafstande. De er også mere følsomme over for fugt, fordi magnesiumoxider let dannes og kan øge brintopsamlingen. Siliciumbærende 4xxx-tråde er blødere og mere tilbøjelige til at få ridser på overfladen under tegning. Hvis den sidste tegnematrice er slidt, kan overfladen udvikle fine riller, der samler smøremiddel og snavs.
Applikationen ændrer også overfladekravene. Når svejsningen vil blive anodiseret, vælges fyldstoflegeringen ofte til farvematch; ER4043 silicium aluminium svejsetråd er et almindeligt valg til støbegods og arkitektonisk aluminium, fordi dets siliciumindhold hjælper svejsningen til at blande sig med basismetallet. Men en dårligt behandlet trådoverflade kan vise sig som mørke striber eller en uklar anodiseret finish. Dette gør overfladebehandling til en del af udseendespecifikationen, ikke kun et mekanisk problem.
 ER4043 Aluminiumsvejsetrådsproducenter, leverandører Som Kina ER4043 aluminiumsvejsetrådsproducenter og OEM/ODM-leverandører, leverer Hangzhou Kunli svejsematerialer Co., Ltd. Se produkt →
Hvad købere og svejseingeniører bør verificere
Købere sammenligner normalt legeringssammensætning, pris og leveringstid, men overfladebehandling er svær at vurdere uden at stille de rigtige spørgsmål. Der er flere faktorer ud over prisen, der bør drive trådkøbsbeslutninger , og overfladekonsistens er en af dem. Tabellen nedenfor viser praktiske kontroller, der anvendes af svejseingeniører og kvalitetsafdelinger. Brug dem, når du kvalificerer en ny leverandør eller auditerer en eksisterende.
| Parameter | Hvorfor det påvirker ydeevnen | Hvad skal man spørge |
|---|---|---|
| Overfladerenhed | Olier og oxider kan forårsage porøsitet, røg og en ustabil lysbue. | Hvilken rengøringsmetode anvendes, og er indgående inspektionsresultater tilgængelige? |
| Smøremiddeltype og belastning | For lidt smøremiddel skaber dårlig fodring; for meget skaber dampe og porøsitet. | Hvilket smøremiddel påføres, og hvad er restgrænsen pr. kilogram? |
| Støbt og helix | Høj helix forårsager linerfriktion og fuglehest. | Hvilke AWS A5.10 støbte og helixværdier er garanteret pr. masse? |
| Diameter tolerance | Overdimensioneret ledning øger kontaktspidsslid og overophedning. | Hvad er diametertolerancen, og hvordan måles den? |
| Emballage og fugtspærre | Fugtig opbevaring hydrerer oxidlaget og skaber porøsitet. | Er spolen vakuumpakket eller forsynet med tørremiddel? Hvad er holdbarheden? |
| Batch sporbarhed | Overfladebehandling kan glide mellem produktionskørsler. | Kan du spore en spole tilbage til rengørings- og smøreregistreringer? |
En pålidelig producent bør være i stand til at give tal, ikke kun på stande. Hvis en leverandør ikke kan beskrive rengørings- og smøreprocessen, kan wiren se acceptabel ud og stadig fungere dårligt.
Overfladebehandling fortjener en plads i din ledningsspecifikation
Overfladebehandling er ikke et kosmetisk trin. Det er en funktionel proces, der afgør, om en klassificeret legering klarer sig på produktionsgulvet. Den bedste trådspecifikation omfatter legeringskemi, AWS-klassificering, diametertolerance, støbning, helix, overfladerenhed og smøremiddelbelastning. Når disse variabler kontrolleres, bliver svejsekvaliteten gentagelig, og omkostningerne ved efterbearbejdning falder.
Hos Kunli Welding behandler vi overfladebehandling som et produktionskontrolpunkt, ikke en eftertanke. Vores rengørings-, oxidkonditionerings- og smøretrin verificeres før emballering, og den samme disciplin gælder på tværs af vores sortiment af aluminiumsvejsetråd. For fabrikanten, der nogensinde har jagtet et porøsitetsproblem eller en brænder-back, er svaret ofte ikke en anden legering; det er en trådoverflade, der er præcis som specificeret.
NEXT:Hvordan påvirker 4943 aluminiumsvejsetråd svejseudseendet
Relaterede produkter
-
 Se mere
5154 aluminiumslegering svejsetråd
-
 Se mere
ER4043 Silicium aluminium svejsetråd
-
 Se mere
ER4047 Aluminium Mig svejsetråd
-
 Se mere
ER5154 Al-Mg legeret tråd
-
 Se mere
ER5087 Magnesium aluminium svejsetråd
-
 Se mere
Aluminiumssvejsetråd ER5183
-
 Se mere
Aluminiumssvejsetråd ER5356
-
 Se mere
ER5554 Aluminium svejsetråd
-
 Se mere
ER5556 Aluminium svejsetråd
-
 Se mere
ER1100 Aluminium svejsetråd
-
 Se mere
ER5754 Aluminium svejsetråd
-
 Se mere
ER2319 Aluminium svejsetråd

